跳到本課內容 NDT 點位地圖:量哪裡、從哪數、第幾支 點立體爐管圖的一區,看那裡量什麼、修護處報告的現場照片與 103~112 年讀值;往下是水牆逐管點位、依樓層的點位卡與兩家對照。
本頁依據 修護處 103/105/107 年與汎亞 109~112 年協三、四機 NDT 報告逐頁擷取;照片與示意圖截自修護處報告。歷史讀值不代表本次核定點位或合格。
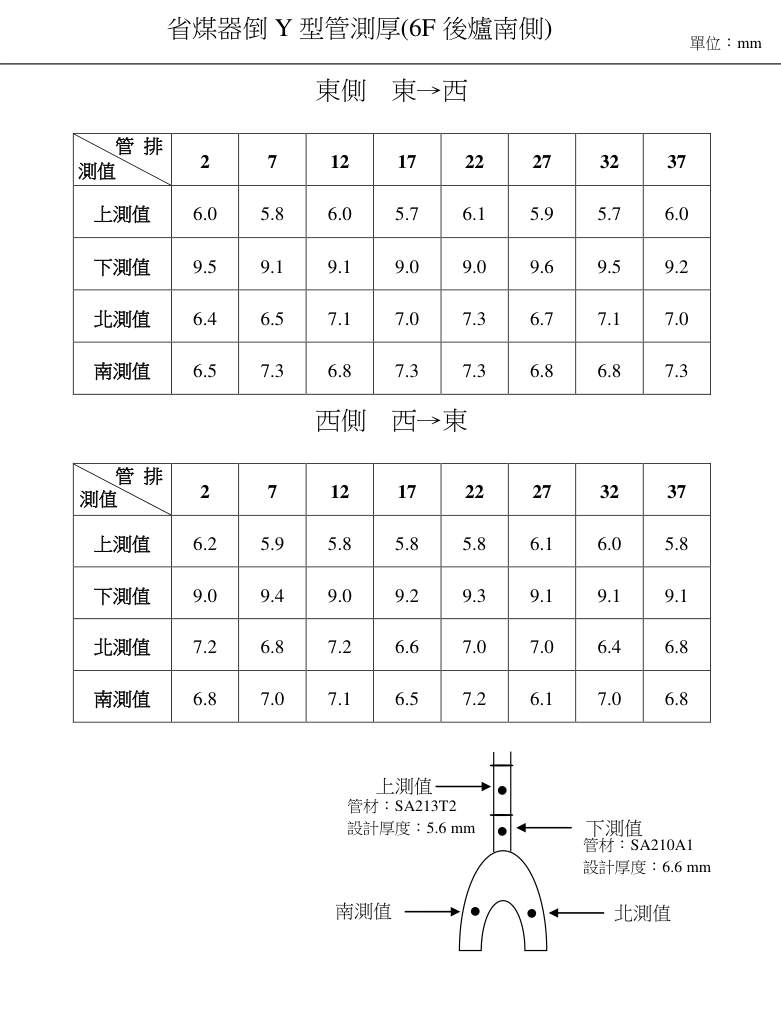
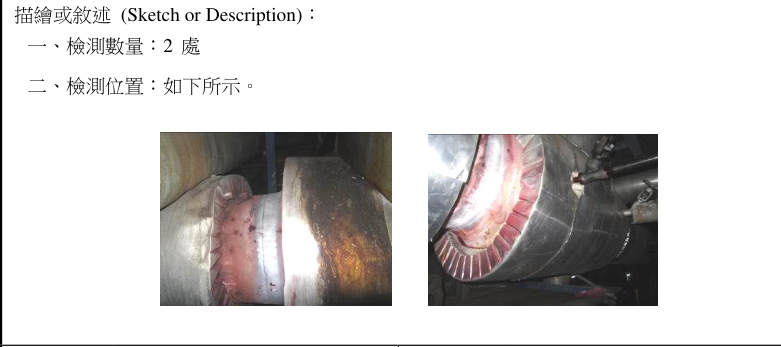
立體爐管圖:點一區,看量什麼、實照與歷年數據 點一區,立體圖亮起來;旁邊列出這區量什麼、修護處報告實照、修護處 103~107 與汎亞 109~112 的讀值。修護處報告的照片放在立體圖上「拍照的人站的位置」:點照片圖釘,鏡頭飛過去、照片在畫面上打開,可切成「照片視角」跟照片對照。支撐管 Y 形吊耳、管排夾層測點、省煤器管座、倒 Y 形管等近看細部點到才出現。
協三機 協四機
爐膛水牆 80′ 70′ 60′ 52′ 44′ 爐拱 隔離牆 中間牆 爐底
集管與前庭 ECO 進口集管 PSH 進口集管 PSH 出口集管 減溫器 SSH 進口集管 SSH 出口集管 RH 進口集管 RH 出口集管 前庭管路
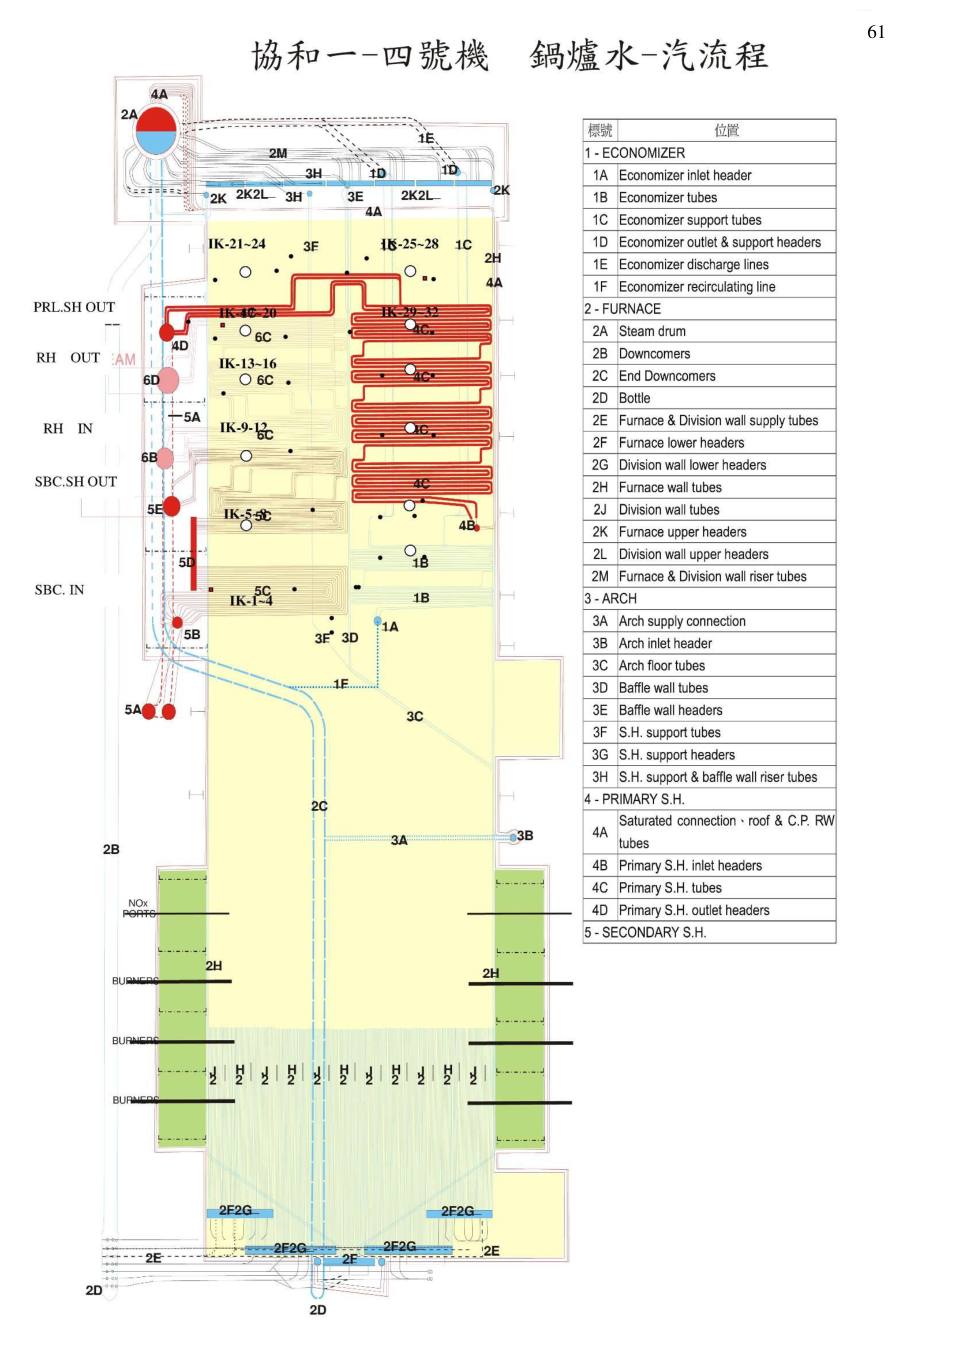
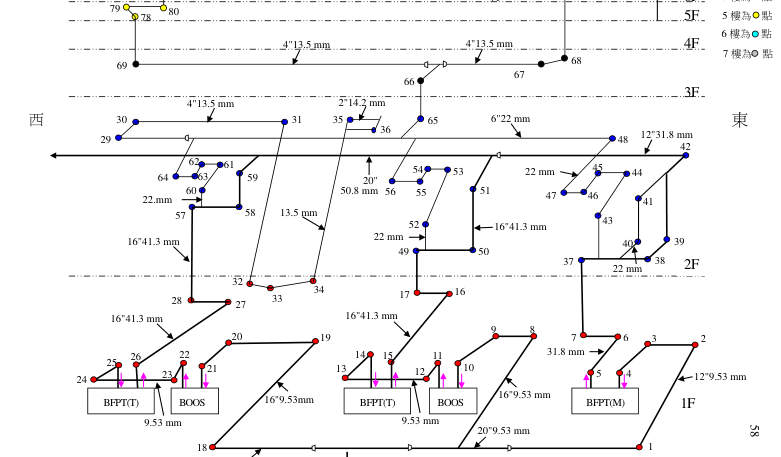
修護處原圖:協和一~四號機 鍋爐水-汽流程 立體圖的分區依據(1A~5x 圖例、IK 吹灰器位置) 左邊是北(前牆、汽鼓、前庭),右邊是南(後牆)。紅色蛇行管是一次過熱器、IK-1~32 是吹灰器位置;立體圖的高程、集管位置取自全爐模型(鍋爐圖面 G1、手冊圖六~十六),管排片數、支撐管與吊耳支數是抽稀示意。
水牆點位:哪一面牆、從哪裡數、第幾支 四面牆的管號沿著爐膛「從上往下看逆時針」繞一圈,每面牆從轉角重新數 #1:前牆從東北角往西 → 西牆從西北角往南 → 後牆從西南角往東 → 東牆從東南角往北。中間牆從前(北)往後(南)數。兩家報告表頭的方向完全一樣。
點位地圖載入中…(需要 JavaScript;下方對照表照常可讀)
磨點規格 材質衰減磨點:沿管長 50 cm、圓周 90° 以上磨光 測厚磨點:沿管長 50 cm 磨光 砂輪 #30 以上(軟質)或砂紙;磨好塗一層油膜 115~116 年爐管案特訂條款【壹】十(一)
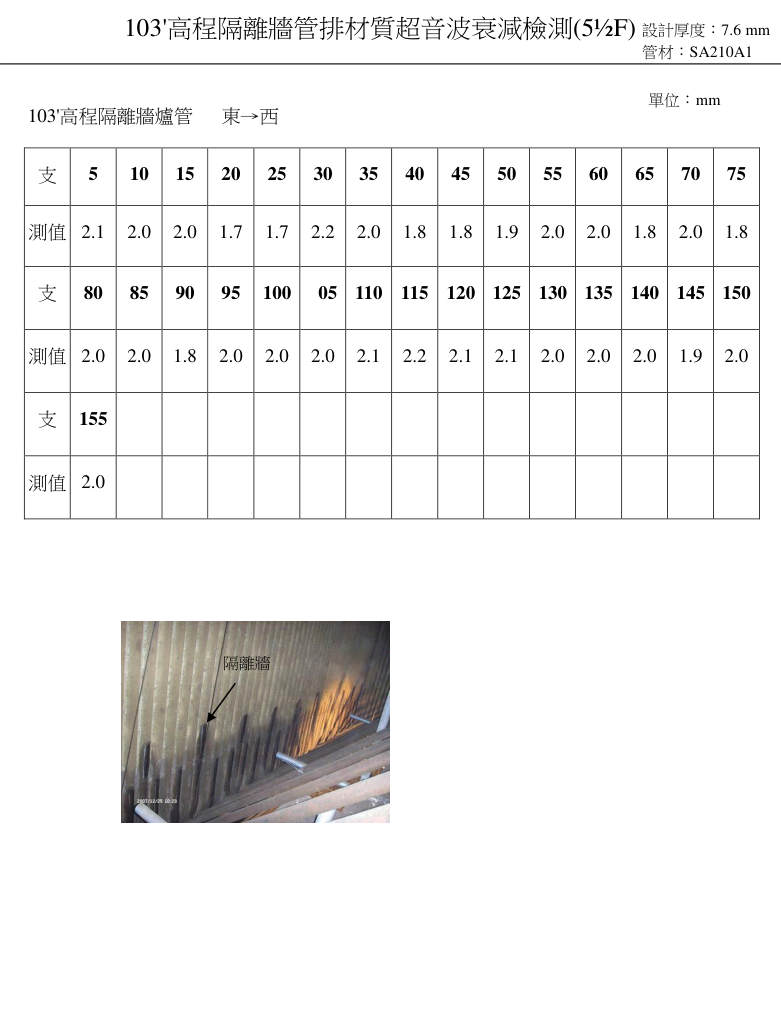
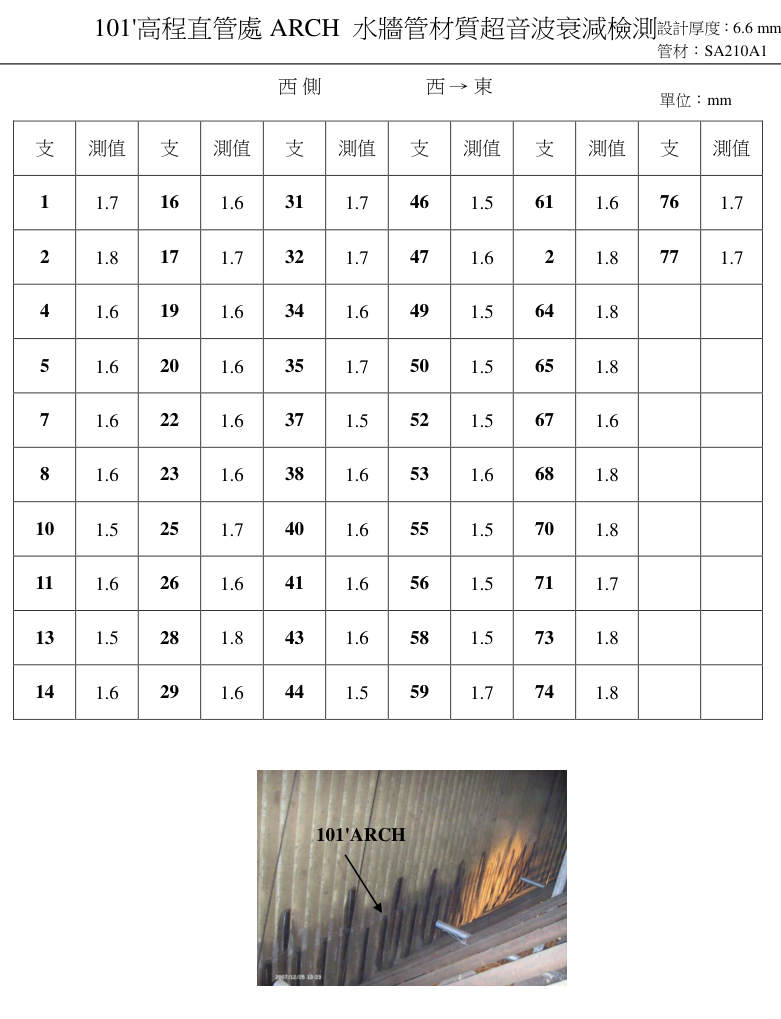
高程在哪裡、每面牆怎麼數 用燃燒器層、火上風口、爐拱當地標 高程 現場地標 量哪幾面 103′ 隔離牆(BAFFLE WALL)測帶;修護處標 5½F 進入 隔離牆 101′ 爐拱 ARCH 直管處(拱頂附近) ARCH東側、ARCH西側 88′ 爐拱 ARCH 斜面中段 ARCH東側、ARCH西側 80′ 爐拱進口集管(EL 77′-6″)上方約 2 呎 前牆、後牆、東牆、西牆、中牆東側、中牆西側 70′ 火上風口 OFA(EL 67′)上方約 3 呎 前牆、後牆、東牆、西牆、中牆東側、中牆西側 60′ 上層燃燒器(EL 58′)上方約 2 呎;還原區 前牆、後牆、東牆、西牆、中牆東側、中牆西側 52′ 中層(EL 50′)與上層燃燒器之間;還原區 前牆、後牆、東牆、西牆、中牆東側、中牆西側 44′ 下層燃燒器(EL 42′)上方約 2 呎 前牆、後牆、東牆、西牆、中牆東側、中牆西側 22′ 爐底前、後牆(下集管附近) 爐底前牆、爐底後牆
牆面 從哪裡數 人站的方向 前牆(北) 從東端(與東牆交角)往西數 站在爐內面向北 後牆(南) 從西端(與西牆交角)往東數 站在爐內面向南 東牆 從南端(與後牆交角)往北數 站在爐內面向東 西牆 從北端(與前牆交角)往南數 站在爐內面向西 中間牆東側面 從前端(北)往後(南)數;東側面號碼 1、6、11… 站在東半爐膛面向中間牆(西) 中間牆西側面 從前端(北)往後(南)數;西側面號碼 2、7、12… 站在西半爐膛面向中間牆(東) 爐拱東半 從東牆側往西數到中間牆 在爐拱上方往北看 爐拱西半 從西牆側往東數到中間牆 在爐拱上方往北看 隔離牆 從東端往西數,每 5 支量 1 支(#5~#155) 面向隔離牆 爐底前牆 從東端往西數 爐底面向北 爐底後牆 從西端往東數 爐底面向南
地標高程:燃燒器 EL 42′/50′/58′、火上風口 EL 67′、爐拱進口集管 EL 77′-6″、隔離牆 EL 103′(全爐模型與鍋爐圖面)。總支數圖面未載,地圖只畫到報告量到的最大管號。
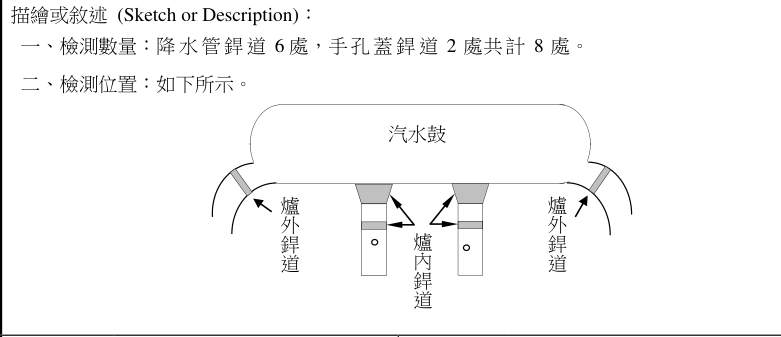
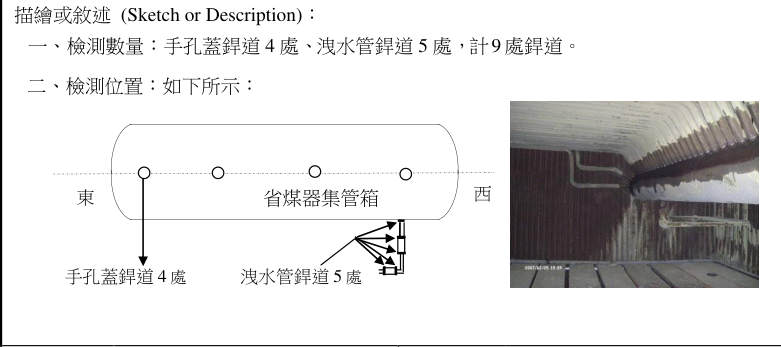
其他部位:依樓層找點位 每張卡是修護處報告的「量哪裡、量幾處」,旁邊是汎亞怎麼做;圖是修護處報告附的位置示意與照片(協四機 103 年,協三機同型)。點圖可放大。
樓層 全部 1F 4F 4½F 5F 5½F 6F 6½F 7F 8F 9F 10F 多層 爐內 只看 兩家不同
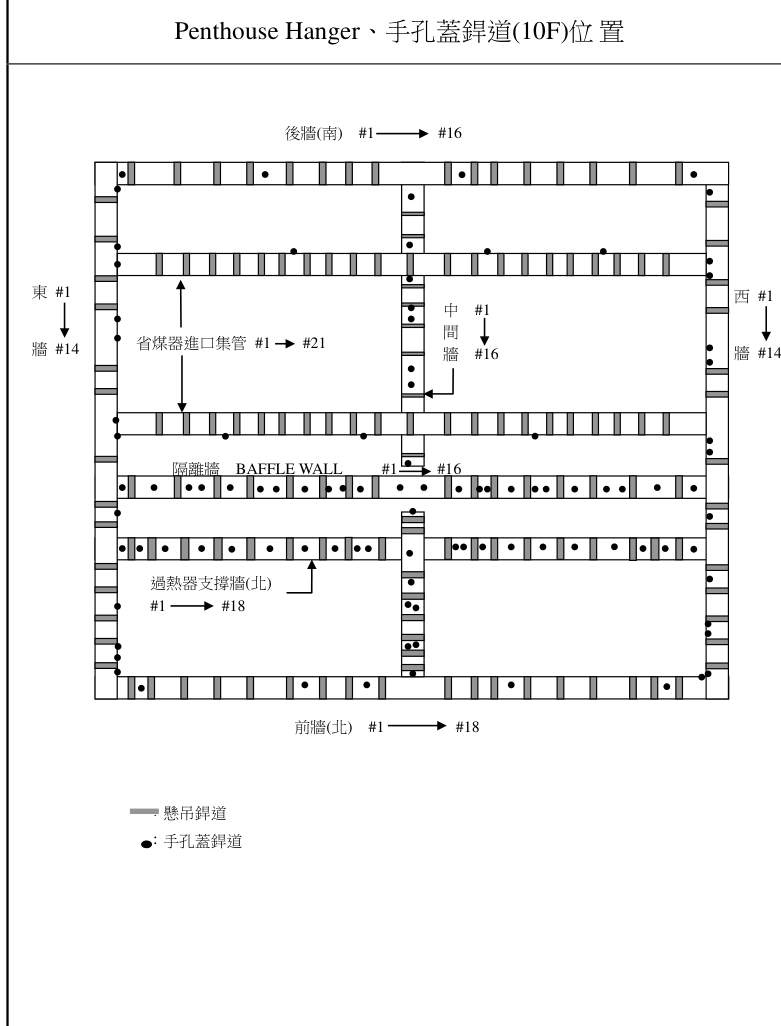
汽鼓與爐頂 Penthouse 懸吊(Hanger)、手孔蓋銲道 PT 10F 兩家相同
修護處(怎麼量、量哪裡) Hanger 154 處、手孔蓋 100 處,共 254 處;位置照爐頂平面圖(右圖)
汎亞 254 處(同)
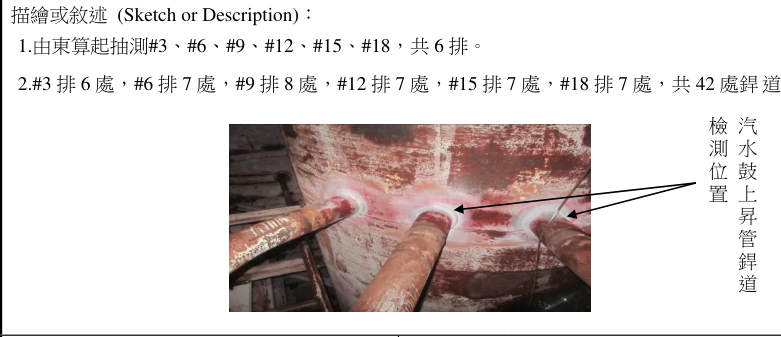
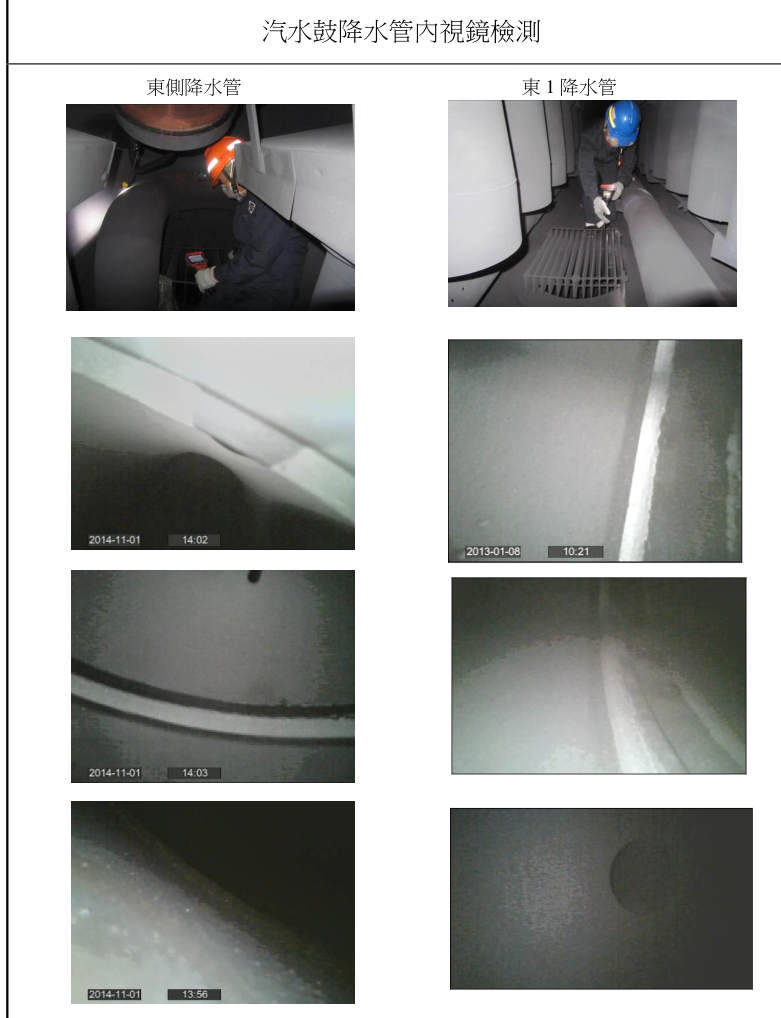
修護處(怎麼量、量哪裡) 由東算起抽 #3、#6、#9、#12、#15、#18 共 6 排,42 處
汎亞 上昇管 42 處+降水管 6、手孔蓋 2(112 年合併一項)
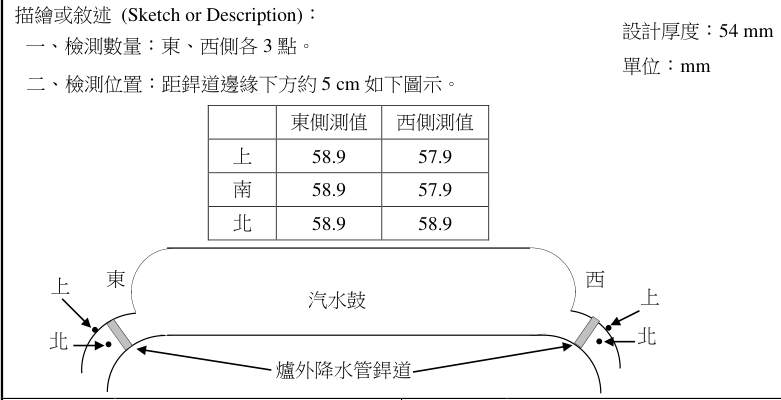
修護處(怎麼量、量哪裡) 東、西側各 3 點(上、南、北),距銲道邊緣下方約 5 cm
汎亞 同(東、西各 3 點,銲道下方約 5 cm)
修護處(怎麼量、量哪裡) 降水管銲道 6、手孔蓋 2,共 8 處
汎亞 併入上昇管一項
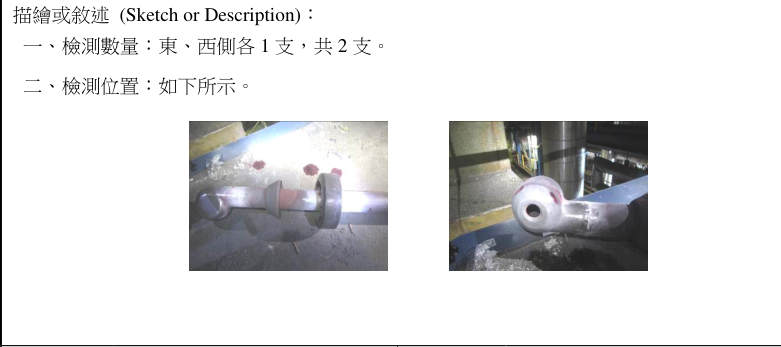
修護處(怎麼量、量哪裡) 中間 2 支、東西各 1 支共 4 支;由汽鼓內往下約 3 m
汎亞 有(VT,符合標準)
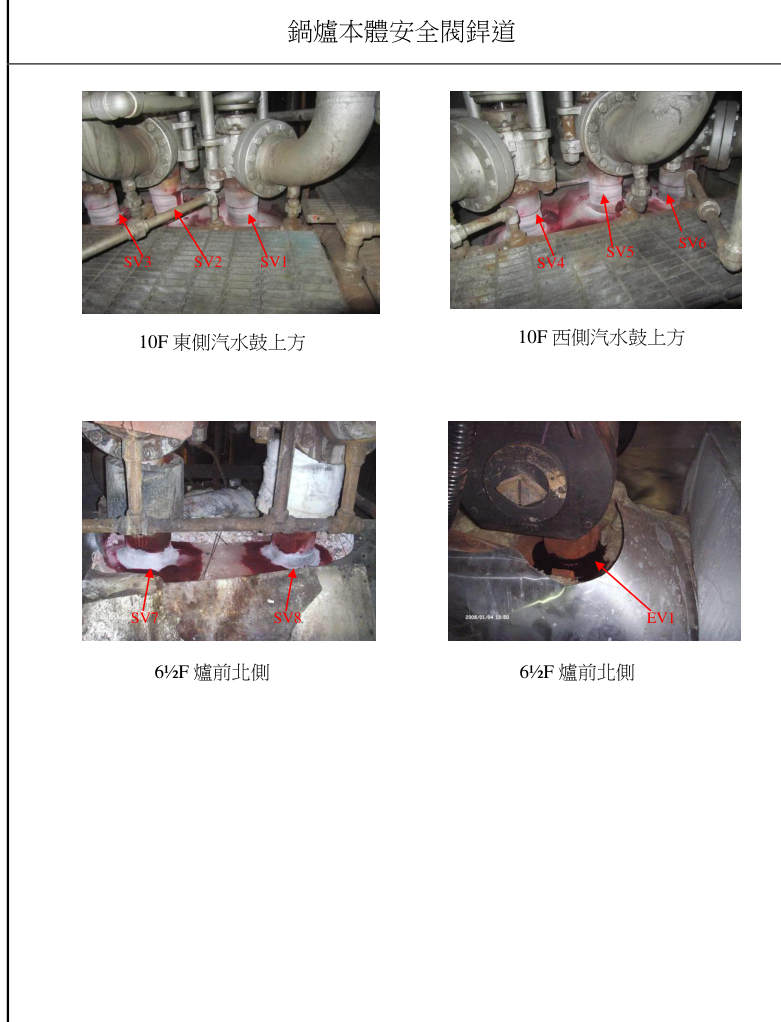
修護處(怎麼量、量哪裡) SV-1~8 共 8 處、ERV 1 處;10F 汽鼓上方、6½F 過熱器出口
汎亞 9 處(同)
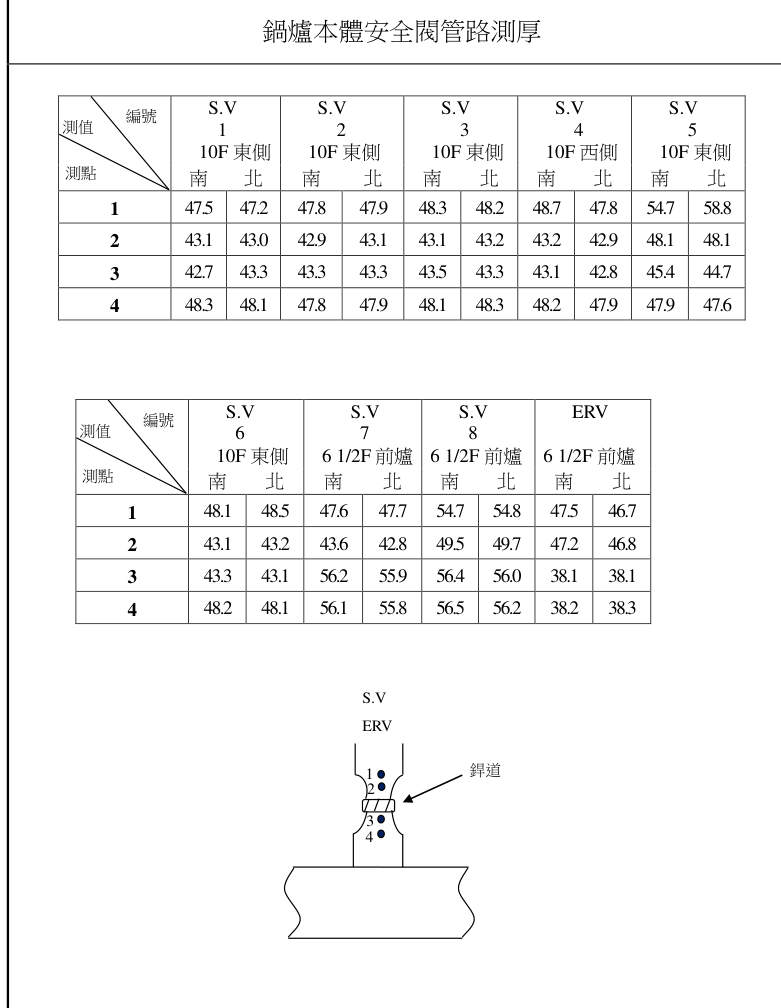
修護處(怎麼量、量哪裡) SV 8+ERV 1,南、北側銲道上、下各 2 點,共 72 點
汎亞 有 汽鼓水位計、傳送計管路與銲道 UT/PT 10F 只有汎亞做
修護處(怎麼量、量哪裡) 修護處 105 年協四機有水位計管、傳送計管 UT/PT
汎亞 汎亞每次都做:銲道 72 處+管路測厚 爐膛與隔離牆 146′ 分隔牆 membrane 銲道 PT 9F 數量或範圍不同
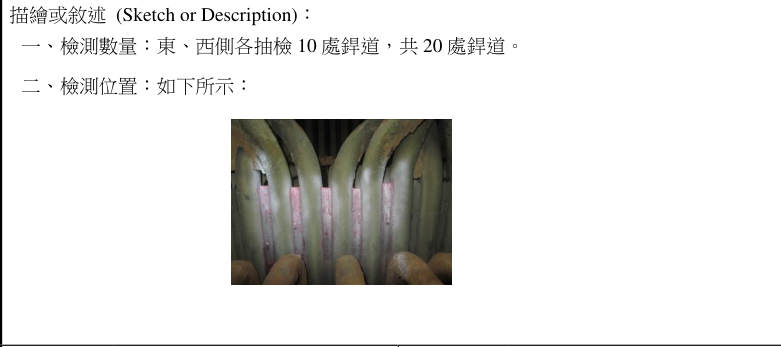
修護處(怎麼量、量哪裡) 東、西側各抽 10 處,共 20 處
汎亞 隔離牆 membrane 16 處+6、9 樓中間牆銲道 32 處
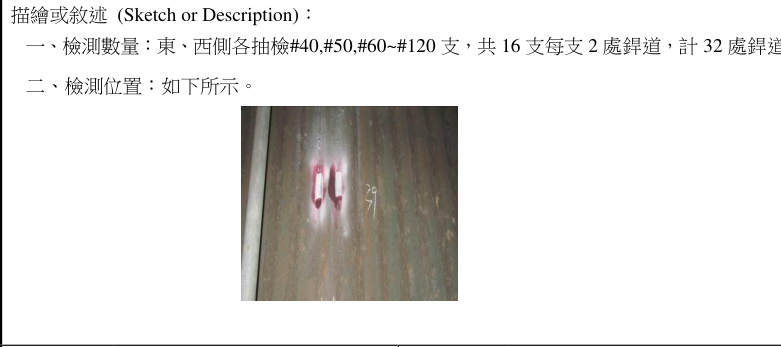
修護處(怎麼量、量哪裡) 東、西側各抽 #40、#50、#60~#120 共 16 支,每支 2 處,共 32 處
汎亞 改寫為「6、9 樓中間牆銲道 32 處」
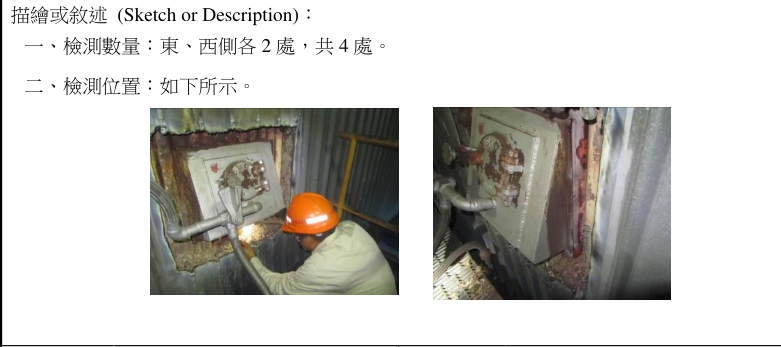
修護處(怎麼量、量哪裡) 東、西側各 2 處,共 4 處
汎亞 4 處(同) Buckstay & Scallop 銲道 PT 4½F 6F 7F 9F 兩家相同
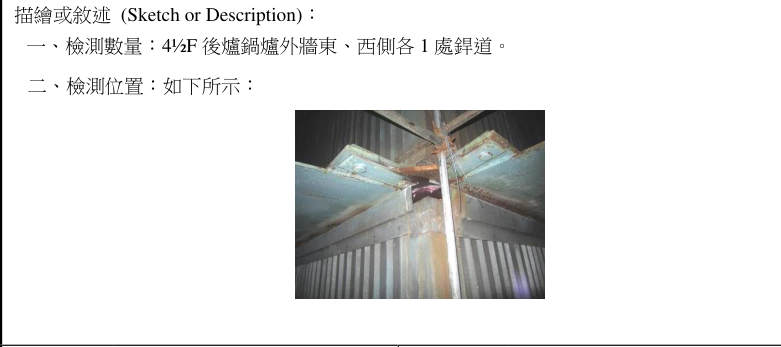
修護處(怎麼量、量哪裡) 每次抽 2 處(東、西各 1);樓層每次不同:103 年 4½F、105 年 6F/7F、107 年 6F
汎亞 2 處;109 年 6F、112 年 9F 每次換一層抽:先查上次抽哪一層,這次換別層。
修護處(怎麼量、量哪裡) 東→西 #5~#155 每 5 支 1 點,共 31 點
汎亞 31 點(112 年 30 點) 88′、101′ 爐拱 ARCH 水牆管 UT 爐內 兩家相同
修護處(怎麼量、量哪裡) 88′ 東、西半各 103 支全測;101′ 東、西半各 52 點
汎亞 同(310 點) 80′ 東、西牆低頻電磁掃描(LFET) ET 爐內 只有修護處做
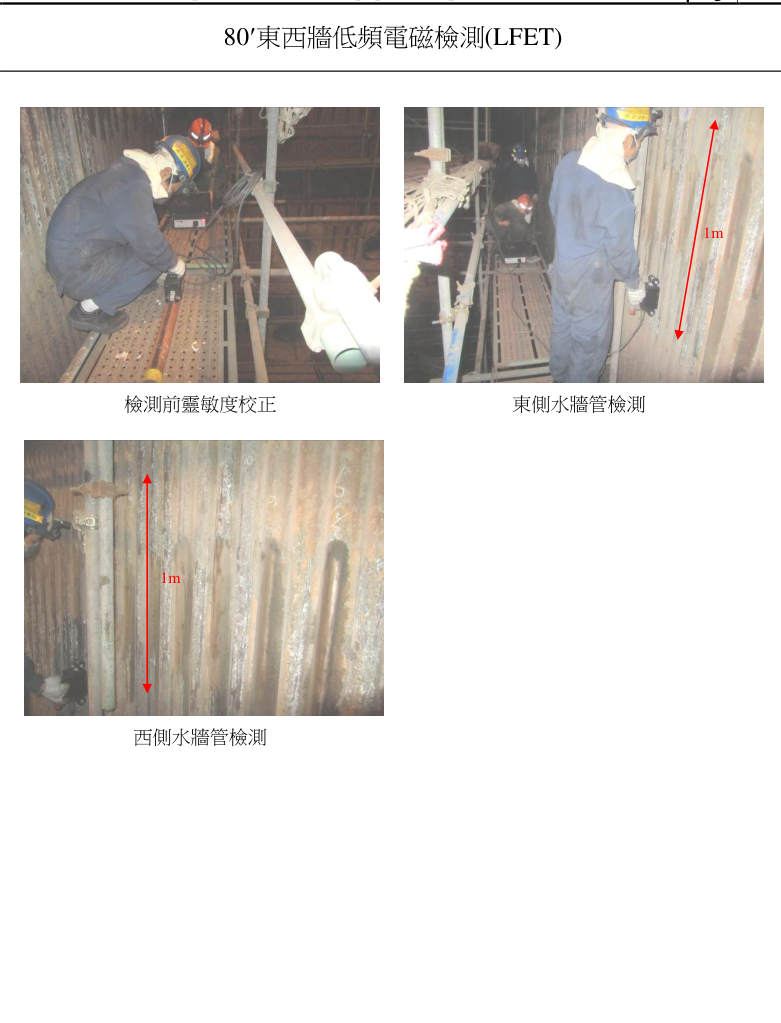
修護處(怎麼量、量哪裡) 東牆南→北、西牆北→南 #70~#100 各 31 支;105 年另掃省煤器 50 支
汎亞 沒有做 汎亞沒有接著做大面積掃描:80′ 減薄只剩點測厚可比。
過熱器與再熱器
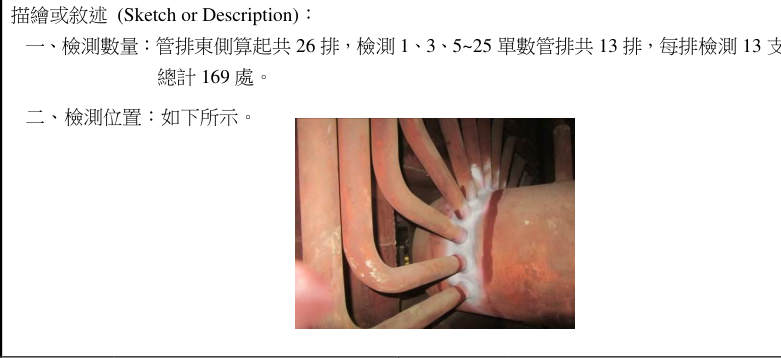
修護處(怎麼量、量哪裡) 管排由東算起 26 排,量 1、3、5~25 單數排共 13 排,每排 13 支,169 處
汎亞 169 處(同) 一次過熱器出口→二次過熱器進口連通管銲道 PT 5F 兩家相同
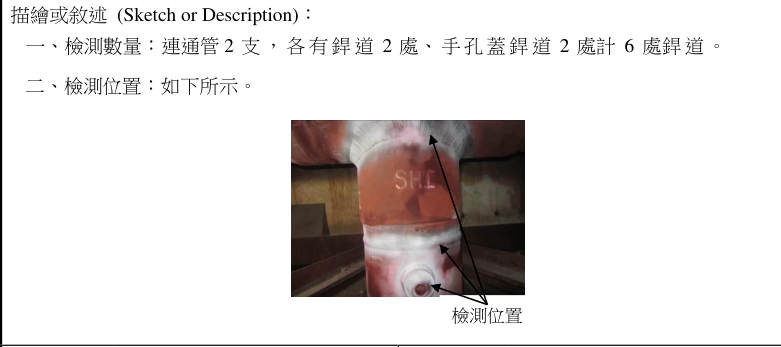
修護處(怎麼量、量哪裡) 連通管 2 支,各 2 處+手孔蓋 2,共 6 處
汎亞 6 處(同)
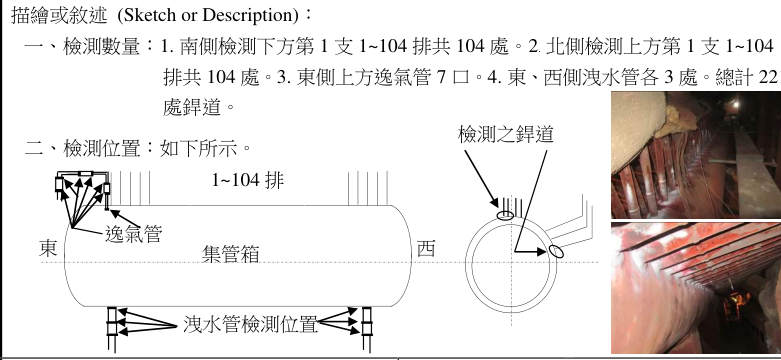
修護處(怎麼量、量哪裡) 南側下方第 1 支、北側上方第 1 支各 1~104 排,逸氣 7、洩水東西各 3,共 221 處
汎亞 222~223 處
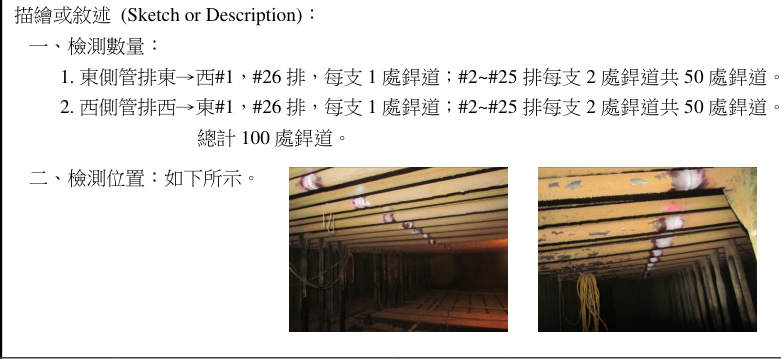
修護處(怎麼量、量哪裡) 東側管排東→西、西側管排西→東各 #1~#26:#1、#26 每支 1 處,#2~#25 每支 2 處,共 100 處
汎亞 52 處(約一半) 汎亞只做一半:請在契約或檢驗計畫寫清楚是 100 處(每支上下兩道)還是 52 處。
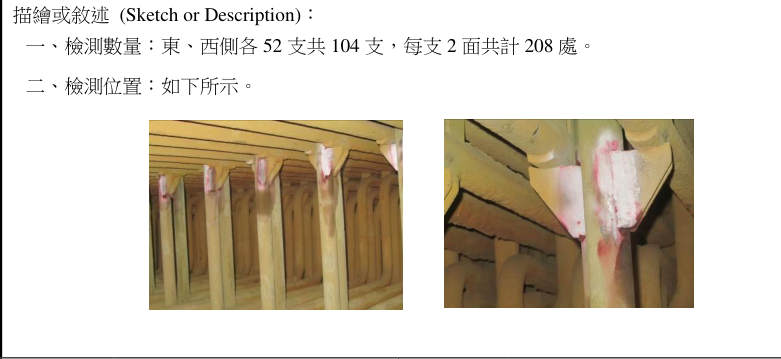
修護處(怎麼量、量哪裡) 東、西側各 52 支共 104 支,每支 2 面,208 處;樓層各年不同(103 年 7F、105 年 9F、107 年 6F)
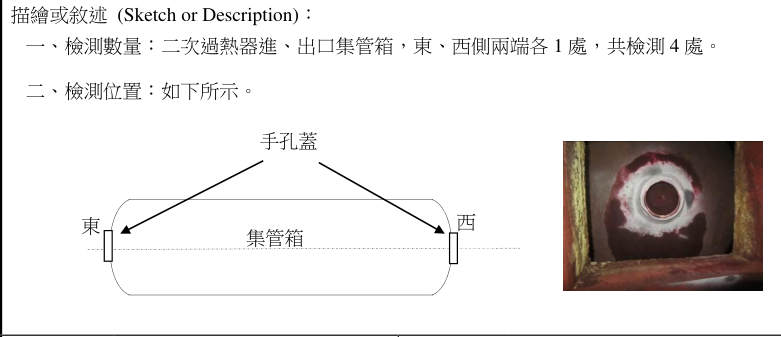
汎亞 208 處;109 年 5F、112 年 7F 二次過熱器、再熱器集管兩端手孔蓋(CAP)銲道 PT 5F 6F 7F 8F 兩家相同
修護處(怎麼量、量哪裡) SSH 進出口東西兩端 4 處+RH 進出口東西兩端 4 處
汎亞 8 只(同)
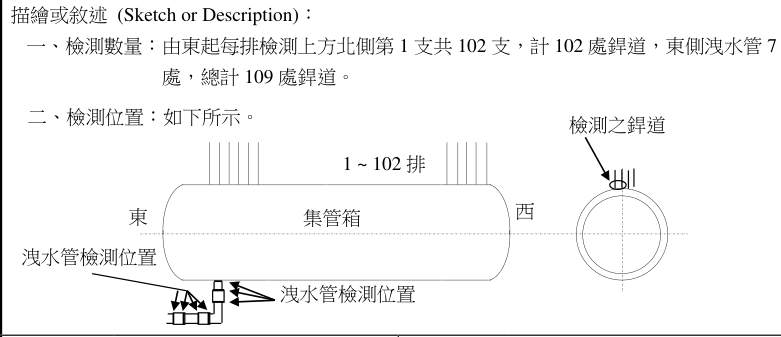
修護處(怎麼量、量哪裡) 由東起每排上方北側第 1 支共 102 處+東側洩水 7,共 109 處
汎亞 107 處
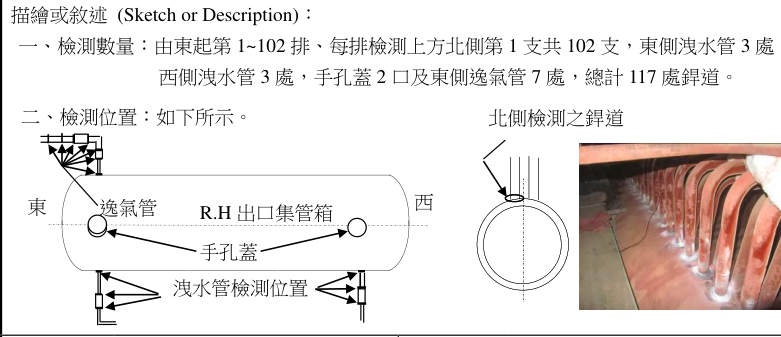
修護處(怎麼量、量哪裡) 東起 1~102 排每排上方北側第 1 支+洩水 6、手孔蓋 2、逸氣 7,共 117 處
汎亞 113~119 處;112 年另列 9F 手孔蓋、洩水、逸氣 15 處 再熱器管彎處 Support Attachment 銲道 PT 8F 數量或範圍不同
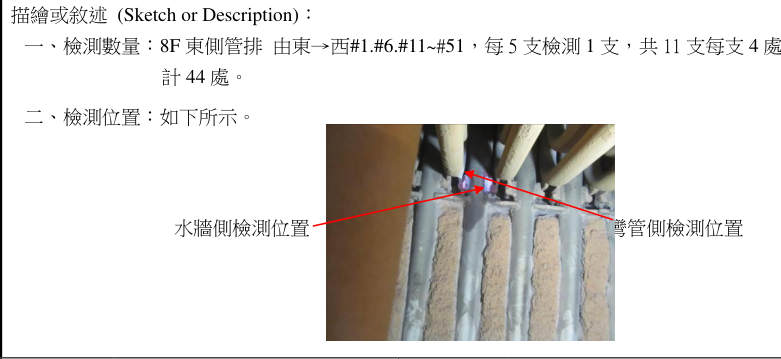
修護處(怎麼量、量哪裡) 8F 東側管排東→西 #1、#6、#11~#51,每 5 支量 1 支共 11 支,每支 4 處,44 處
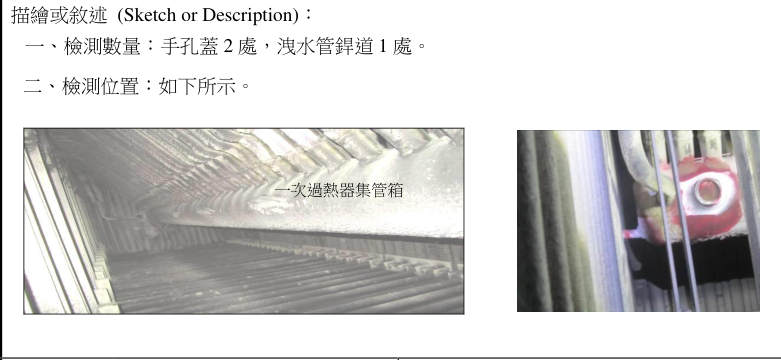
汎亞 80 處 一次過熱器進口集管洩水管、手孔蓋銲道 PT 6F 兩家相同
修護處(怎麼量、量哪裡) 手孔蓋 2、洩水管 1,共 3 處(6F 東側後爐)
汎亞 2~3 處
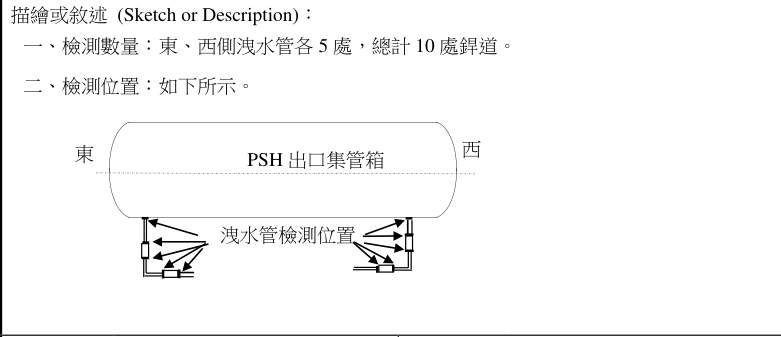
修護處(怎麼量、量哪裡) 東、西側洩水管各 5 處,共 10 處
汎亞 沒有單列 過熱蒸汽減溫器內視、PT VT/PT 7F 只有修護處做
修護處(怎麼量、量哪裡) 東、西側各 1 支;上方 1 m 往下約 15 m(103 年)
汎亞 沒有
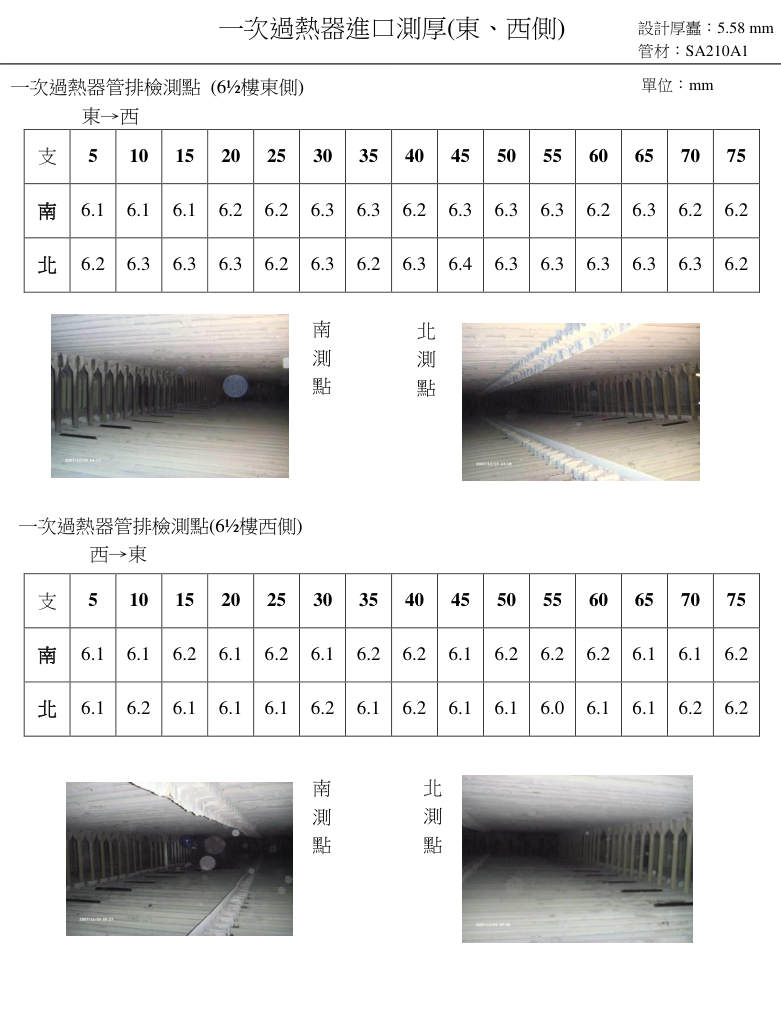
修護處(怎麼量、量哪裡) 6½F、7F 後爐東側東→西、西側西→東,#5~#75 每 5 支,南、北各一點,共 120 點
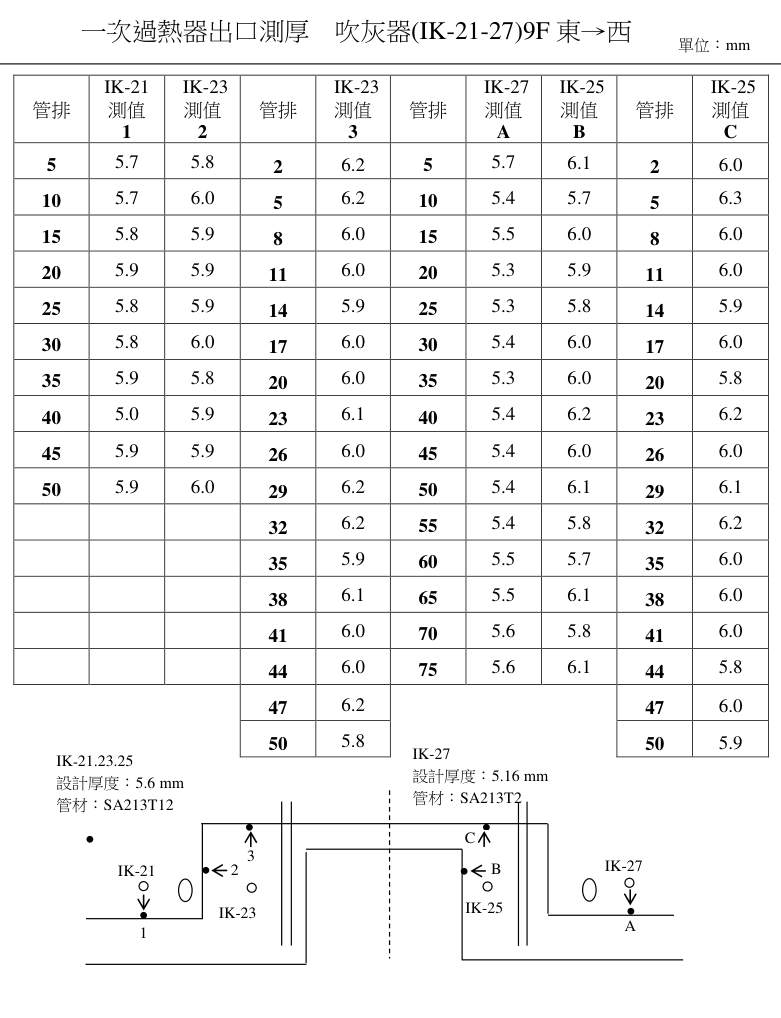
汎亞 同(120 點) 一次過熱器出口管測厚(吹灰器 IK-21~28 旁) UT 9F 兩家相同
修護處(怎麼量、量哪裡) 9F:IK-21/23 測點 1、2、3,IK-25/27 測點 A、B、C;東側東→西、西側西→東
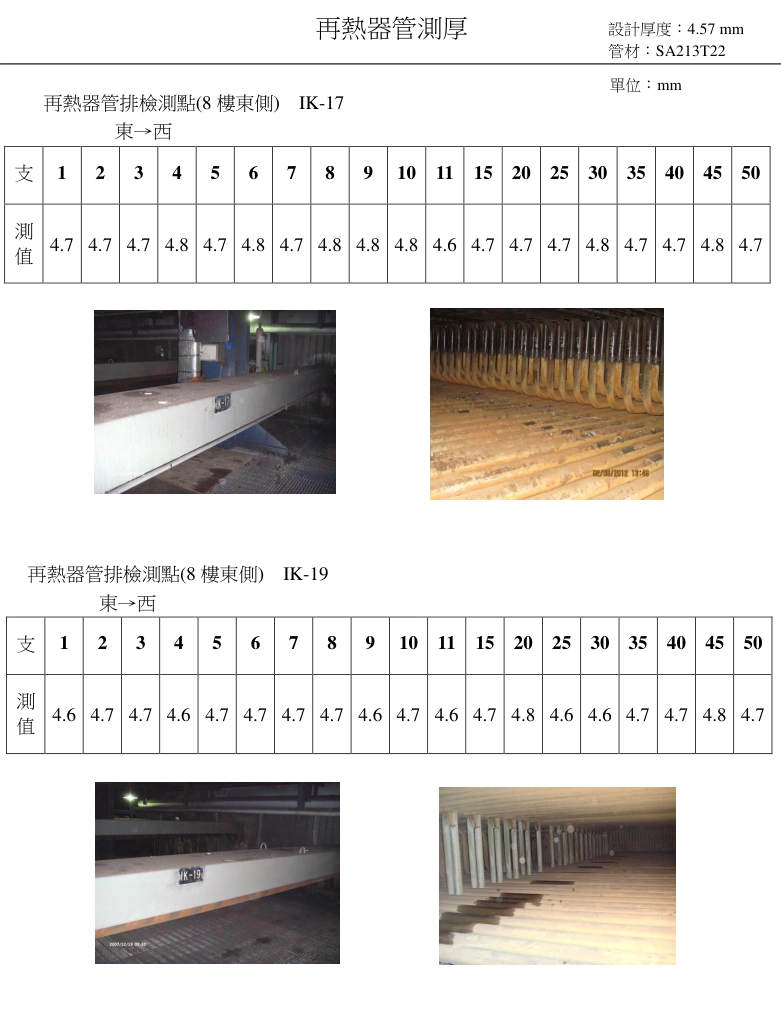
汎亞 同一張示意圖、同點位 再熱器管測厚(7F IK-13~16、8F IK-17~20 旁) UT 7F 8F 兩家相同
修護處(怎麼量、量哪裡) 7F IK-13~16(每支 25 點)、8F IK-17~20(19/10 點)吹灰器旁管排,共 158 點
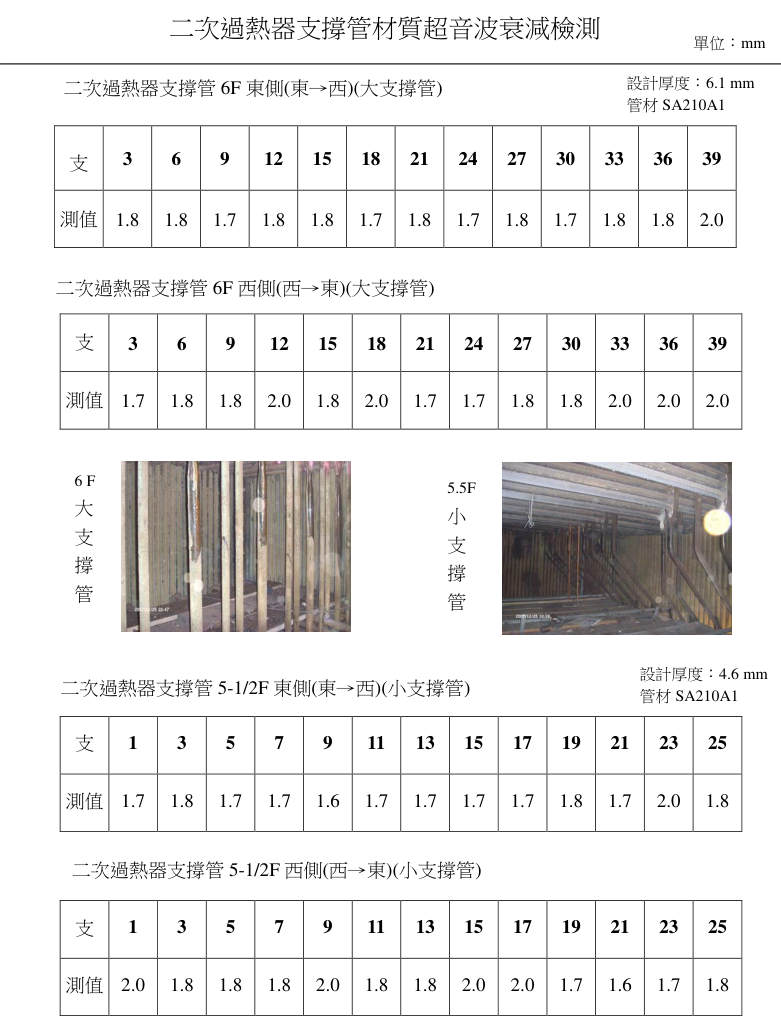
汎亞 同(158 點) 二次過熱器支撐管(大 Y 6F、小 Y 5½F) UT 5½F 6F 兩家相同
修護處(怎麼量、量哪裡) 6F 東側大支撐管 #3~#39 每 3 支;5½F 小支撐管 #1~#25 單數;共 52 點
汎亞 52 點(同)
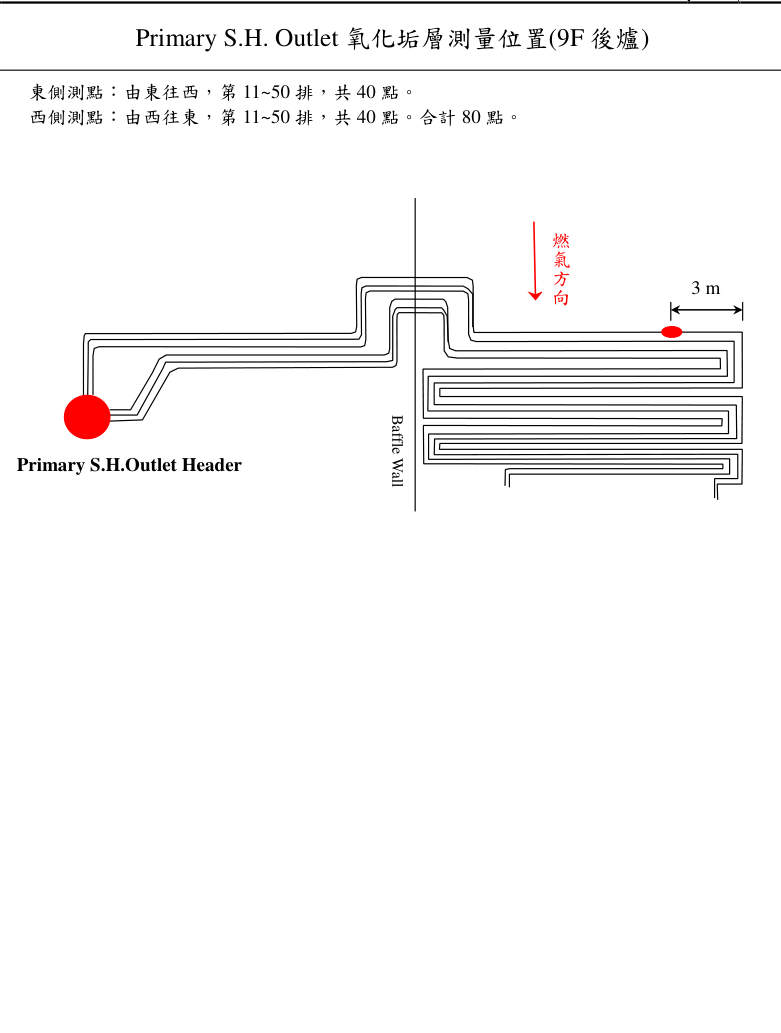
修護處(怎麼量、量哪裡) 9F 後爐:東側由東往西、西側由西往東第 11~50 排,各 40 點;距彎頭 3 m
汎亞 同(80 點)
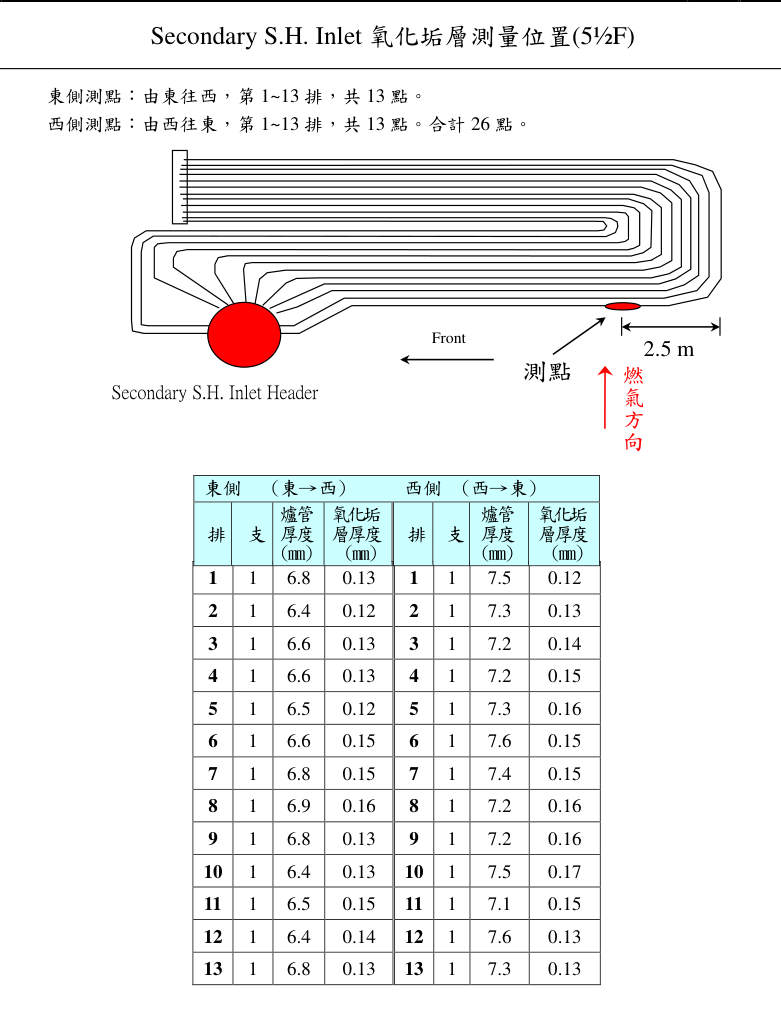
修護處(怎麼量、量哪裡) 8F 東、西側
汎亞 8F 前爐東、西側 60 點
修護處(怎麼量、量哪裡) 5½F;測點距集管 2.5 m
汎亞 5½F 前爐東、西各 13 點,共 26 點(每點量管厚+垢層) 省煤器 省煤器進口集管短管(STUB)材質、測厚 UT 4½F 兩家相同
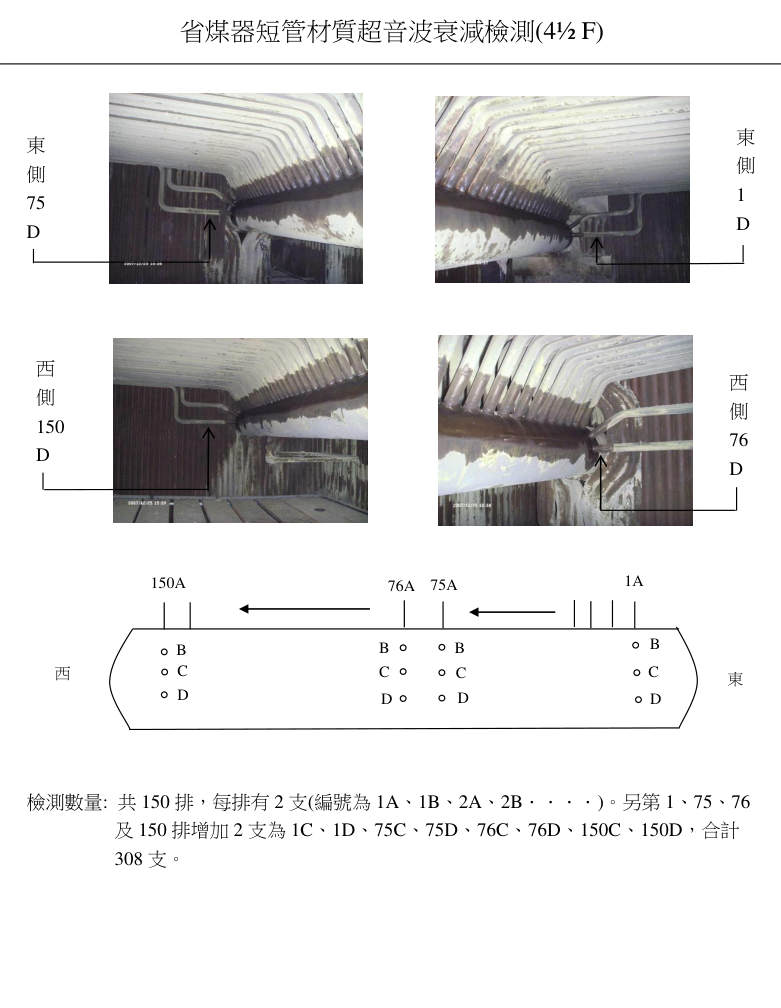
修護處(怎麼量、量哪裡) 150 排,每排 A、B 2 支(1A 在東、150A 在西);第 1、75、76、150 排另加 C、D,共 308 支
汎亞 308 支(同) 107 年協三機 260 支衰減 0.8~1.4;切開 15A 磨除內部結垢後衰減由 0.8 升到 1.7~2.0——低值可能是結垢,不一定是材質劣化。
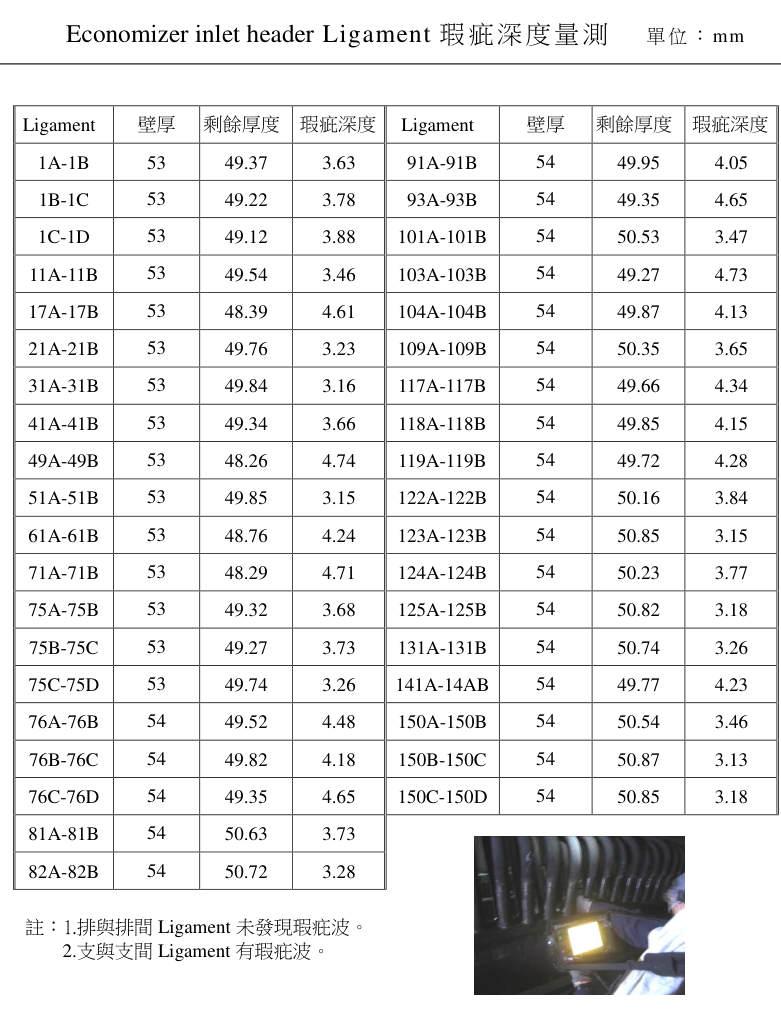
省煤器進口集管 Ligament 裂縫深度 UT 4½F 數量或範圍不同
修護處(怎麼量、量哪裡) 抽 38 排;支與支間有瑕疵波 3.0~7.6 mm,逐次比對有沒有長大
汎亞 109 年 26 排、112 年 38 處;3.1~7.8 mm 109 年只抽 26 排:本次請恢復 38 排、同排號,才能和上次比裂縫有沒有長大。
省煤器集管手孔蓋、洩水、逸氣銲道 PT 4½F 兩家相同
修護處(怎麼量、量哪裡) 手孔蓋 4、洩水 5,共 9 處
汎亞 11~13 處(加逸氣管 2)
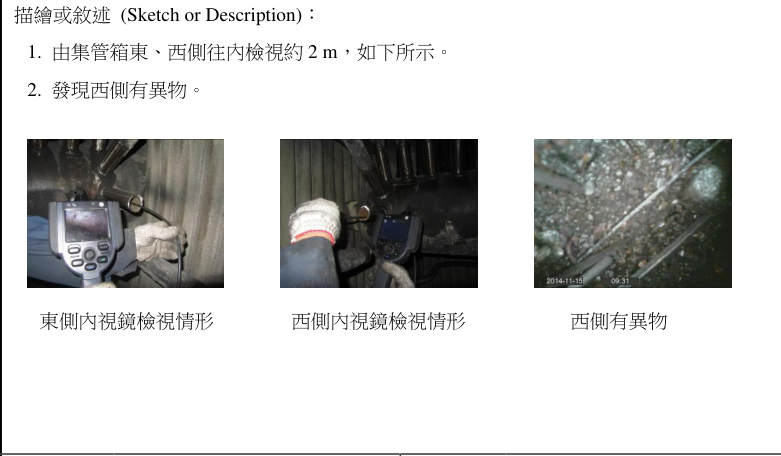
修護處(怎麼量、量哪裡) 由集管東、西兩端往內看約 2 m;103 年西側有異物,切手孔蓋清除後複檢
汎亞 沒有單列
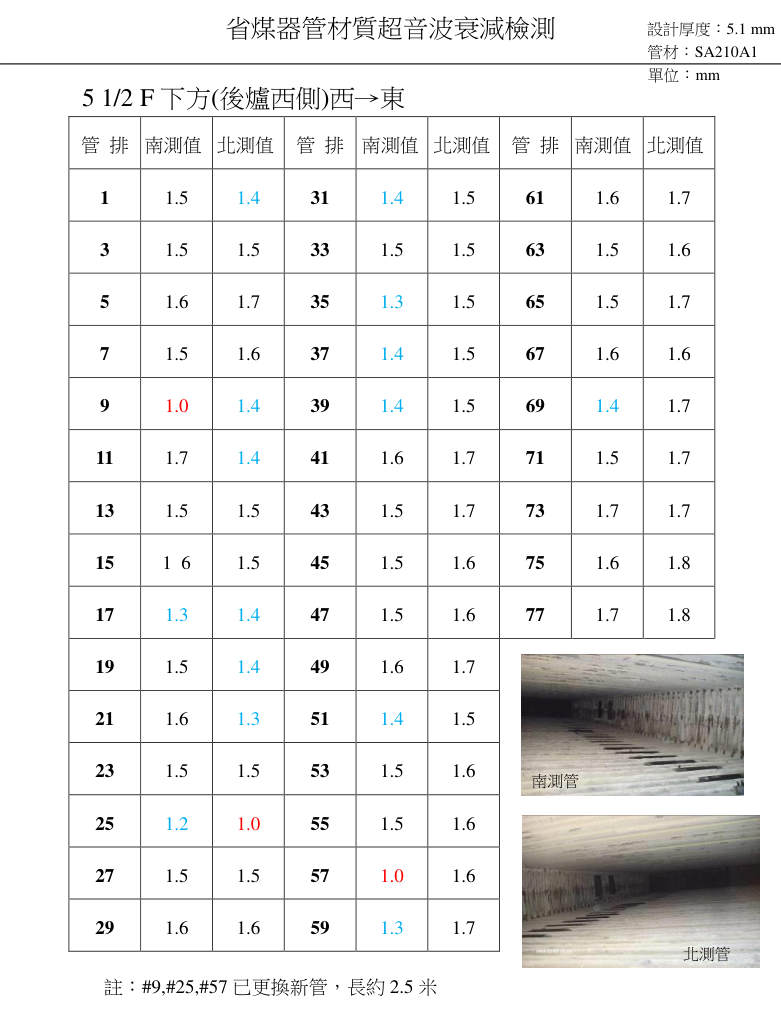
修護處(怎麼量、量哪裡) 5½F 上方、下方,東側東→西、西側西→東,#1~#77 單數,南、北各一點
汎亞 6F(=修護處 5½F 上方)、5½F(=下方);同管號 修護處寫「5½F 上方/下方」,汎亞寫「6F/5-1/2F」:同兩排,名稱不同。
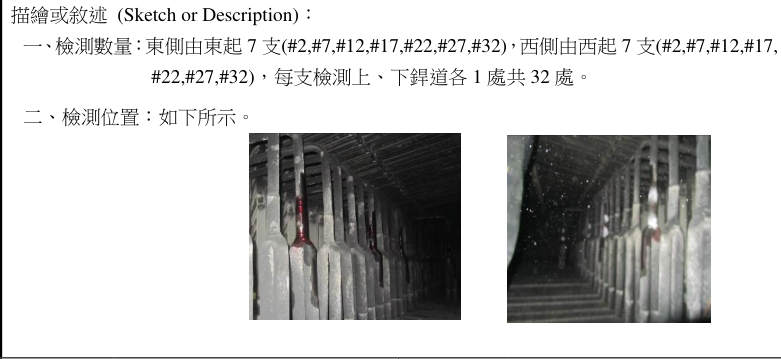
修護處(怎麼量、量哪裡) 6F 後爐南側:東側由東起、西側由西起各 #2、#7…#32 共 7 支,每支上、下銲道各 1,32 處
汎亞 28 處
修護處(怎麼量、量哪裡) 6F 後爐南側 56 點
汎亞 56 點(同) 管路與閥
修護處(怎麼量、量哪裡) 6F 北側 2 處
汎亞 2 處(同) 高壓洩水管銲道 PT 4F 5F 6F 10F 數量或範圍不同
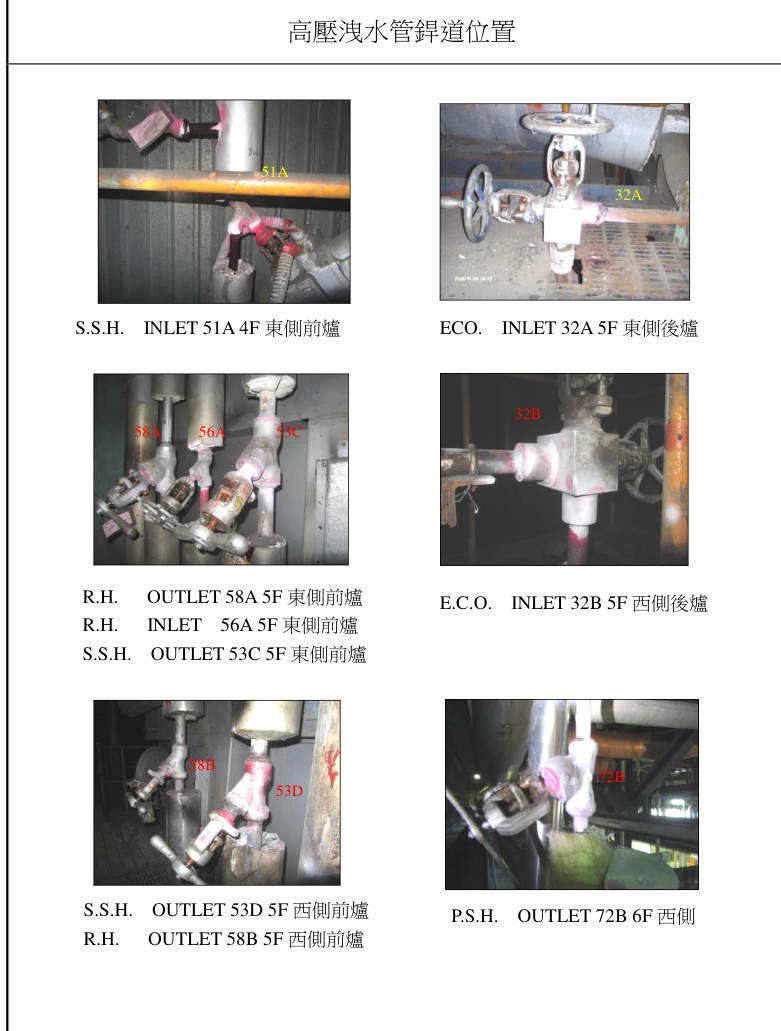
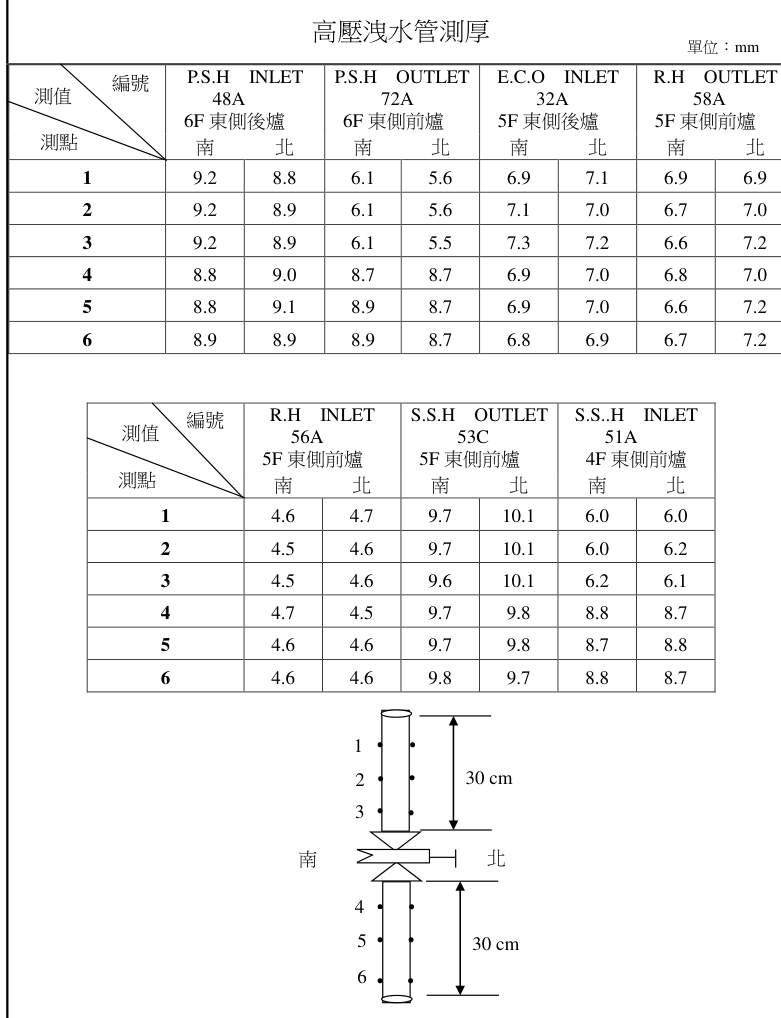
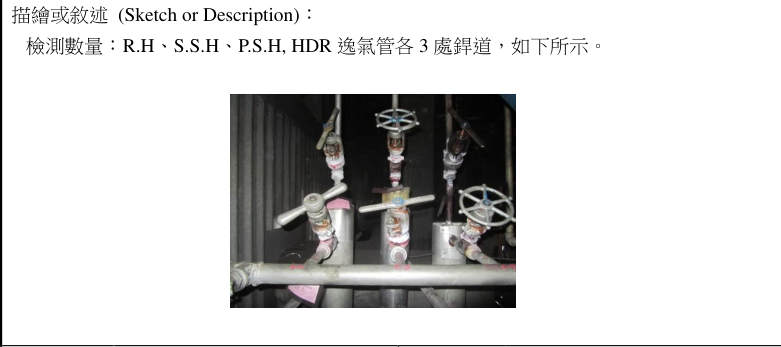
修護處(怎麼量、量哪裡) PSH 進口 48A(6F 東後)、PSH 出口 72A/72B(6F)、ECO 進口 32A/32B(5F 東西後)、RH 進口 56A、出口 58A/58B(5F 前)、SSH 進口 51A(4F 東前)、出口 53C/53D(5F 前)、汽鼓 BW67/45A/45B(10F)…共 18 處
汎亞 109 年 22 處、112 年 12 處 照片上閥號(51A、58A…)就是現場標示:磨點前先對閥號。
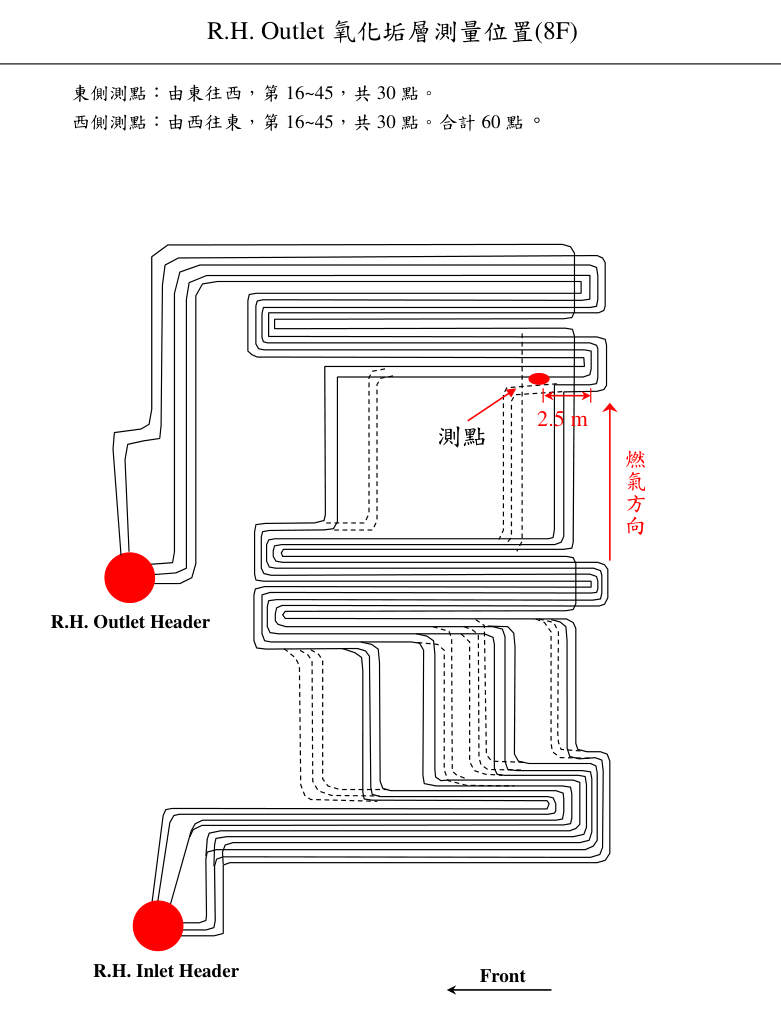
修護處(怎麼量、量哪裡) 132 點,位置與讀值照示意圖
汎亞 有 RH、PSH、SSH 集管逸氣管銲道 PT 9F 10F 數量或範圍不同
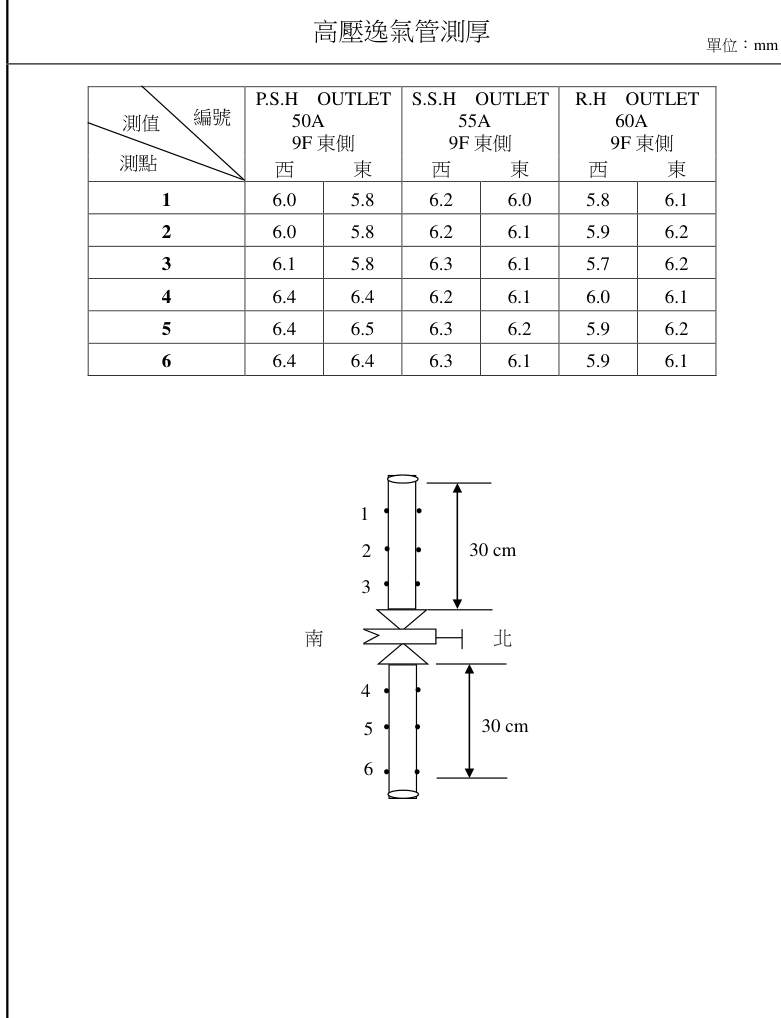
修護處(怎麼量、量哪裡) 各 3 處共 9 處
汎亞 6 處 RH、PSH、SSH 逸氣管路測厚 UT 9F 兩家相同
修護處(怎麼量、量哪裡) 36 點
汎亞 有 鍋爐前庭內連通管手孔蓋(CAP)銲道 PT 5F 6F 兩家相同
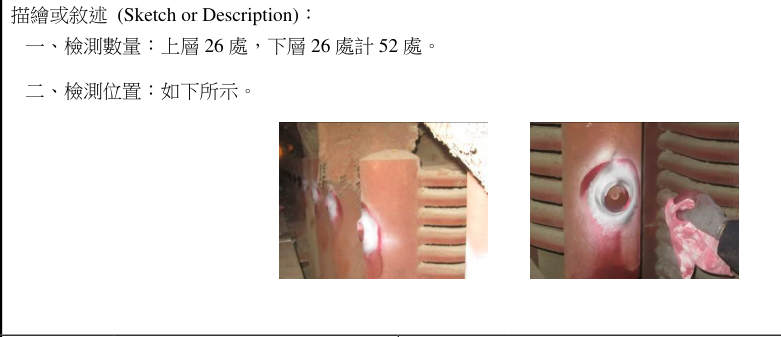
修護處(怎麼量、量哪裡) 上層 26、下層 26,共 52 處
汎亞 52 處(同)
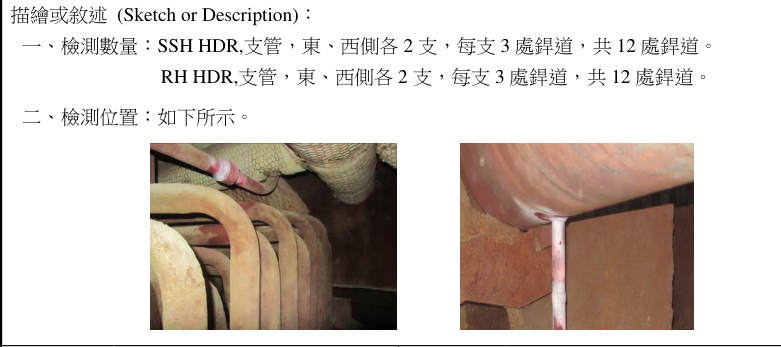
修護處(怎麼量、量哪裡) 前庭:SSH、RH 集管支管東西各 2 支,每支 3 處,共 24 處
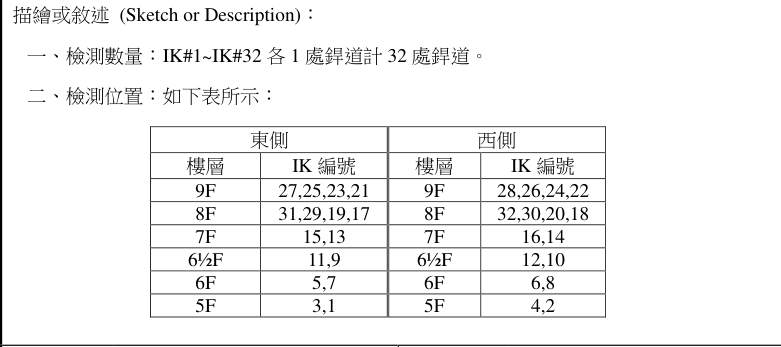
汎亞 109 年 6F、8F 有;112 年沒有列 吹灰器傳動軸聯接銲道 PT 5F 6F 7F 8F 9F 兩家相同
修護處(怎麼量、量哪裡) IK-1~32 各 1 處,共 32 處(各 IK 所在樓層見表)
汎亞 32 處(同)
修護處(怎麼量、量哪裡) 88 個彎頭:1F 紅點、2F 藍、3F 黑、5F 黃、6F 青、7F 灰(右圖)
汎亞 同一張 88 點示意圖 MS-102、省煤器進口 VENT、省煤器再循環閥銲道 PT 4½F 5F 只有汎亞做
修護處(怎麼量、量哪裡) 修護處沒有
汎亞 109 年新增:MS-102 進出口(4½F 前爐)、ECO 進口 VENT(5F 東後)、ECO 再循環閥進出口(5F 東西前庭)
修護處(怎麼量、量哪裡) 每台 12 點,2 台 24 點
汎亞 112 年 60 點 修護處與汎亞:點位、基準、數據對照 點位對得起來 汎亞沿用修護處的管號網格、方向與示意圖:同一管、同一高程可以一對一配對,103 年到 112 年連成同一條歷史。
讀值剛好 1.5 的比例變了 協三機修護處 105、107 年只有 0.2% 讀值剛好是 1.5;汎亞 109、111 年是 10%、13%。協四機修護處 10%、6%,汎亞 110 年 11%、112 年 39%。讀值堆在合格線上,代表判讀時往 1.5 靠,不是管子一起變到 1.5。
同一家前後兩次也會「變好」 協四機修護處 103→105 年同一管衰減值反而升高(中位數 +0.1,24% 的管升高 ≥0.2);汎亞 110→112 年測厚反而變厚(中位數 +0.1 mm)。這是量測重現性:衰減差 0.2、測厚差 0.3 mm 以內,不能當成劣化或改善。
換承商那一次的變化 協三機 107→109 年衰減每年 −0.09,比前後兩段(−0.05、−0.06)快,且 13% 的管升高 ≥0.2:換承商帶來約 0.1 的基準差。協四機 105→110 年測厚平均少 0.22 mm(相隔 4.4 年,每年 −0.05 mm),之後 112 年又回升 0.1 mm。
報告本身的筆誤 汎亞 109 年協三機報告摘要寫「#4 機汽水鼓」「#4-1、#4-2 重油加熱器」,是沿用協四機範本;110 年報告目次頁碼沿用 109 年。引用時看數據頁,不看摘要與目次。
檢測基準逐項對照 項目 修護處(103~107) 汎亞(109~112) 點位網格 水牆前後牆 #2、5、9…205;東西牆 #1、6、11…176;中間牆東側 1、6、11、西側 2、7、12;ARCH 88′ 全測;隔離牆 #5~155 完全相同(沿用修護處表格與示意圖) 相同 管號方向 前牆東→西、後牆西→東、東牆南→北、西牆北→南、中間牆前→後 相同 相同 衰減儀器 K.K. USK-7S(107 年 USN60)+B4SN/B4SE 直束探頭 K.K. USN60SW+Olympus PF4R-24(4 MHz、φ24 mm)直束 不同 衰減校正 V1 規塊+各牆材質「新管標準管」,每種管材記 Range、Gain、微調、Delay IIW II+各牆材質新管標準管,記 Range、Gain(不記 Delay) 不同 Gain(同一管材) 103、105、107 年各次相同:牆管 80 dB、76′ 以下中間牆 84、ARCH 82、隔離牆 86、省煤器 64(105 年協三機 70) 每次重設:牆管協三機 86~90、協四機 88~95(112 年中間牆、隔離牆 95) 不同 測厚儀器 DM-4DL+DA301 雙晶,V1/階梯規塊,音速 5,906 m/s Olympus 38DL PLUS+D7906-SM 5 MHz 雙晶 不同 表面處理 研磨後 拋光後 相同 耦合劑 機油 機油 相同 判定基準 衰減刻度 ≥1.5 良管、<1.5 不良、≤1.0 建議換管(QT-QS-008;測厚 QT-QS-053) 同一句判定文字 相同 大面積掃描 80′ 東西牆 LFET 低頻電磁 62 支(105 年加省煤器 50 支) 沒有 不同
115 年要承攬商做到的 沿用同一套點位(本頁的管號與示意圖),磨點位置與上次相同。 每一種管材的新管標準管、Gain、Delay、Range 寫進報告;同一次大修用同一台儀器、同一支探頭。 衰減值照實讀,不要把 1.4~1.6 之間一律寫 1.5;落在 1.4~1.6 的點同一人再量一次,兩次都記。 每面牆抽 5% 點位由另一位檢測員複測,報告附差值。 測厚記錄規塊、溫度;與上次差 0.3 mm 以上(尤其變厚)當場複測。 Ligament 恢復 38 排、同排號;SSH 異質金屬銲道寫清楚是 100 處還是 52 處。 80′ 減薄要不要恢復 LFET 大面積掃描,由主辦決定。 複製這份要求
完整來源與擷取方法 來源:修護處 103 年協四機 NDT 報告(180 頁)、修護處 105 年協三機 NDT 報告(171 頁)、修護處 105 年協四機 NDT 報告(164 頁)、修護處 107 年協三機 NDT 報告(155 頁)、汎亞 109 年協三機 NDT 報告、汎亞 110 年協四機 NDT 報告、汎亞 111 年協三機 NDT 報告、汎亞 112 年協四機 NDT 報告。逐管讀值由報告文字層擷取(112 年水牆取 115.05 技術會報〈原始擷取資料〉);配對只用兩次都量到的同一管、同一點。數據特徵是統計描述,不是檢測合格判定。示意圖截自修護處 103 年協四機報告的「描繪或敘述」欄與附圖頁,不含檢測人員簽名欄。