AH:把煙氣的熱帶回空氣
依主題分課:構造與熱交換、加熱片與抽籃、秤重配重、冷熱態、氣封、扇形板調整、軸承與驅動、減速機大修;115 年契約工作項目逐條整理。
選一堂 AH 課程
協和電廠 29VI×60 空氣預熱器
構造、運轉與大修實作模擬。本廠是二分區(bi-sector):只有煙氣側與空氣側,沒有一次風/二次風分區。 本體尺寸是圖面印刷值;外殼高度、軸承與驅動外形、風煙道走向是示意,現場以核定圖面與永久標示為準。
立體模型載入中…
外觀:先看整台長什麼樣。
剖視圖:一眼看出各部位零件
運轉
正常轉速 1 rpm(示意值,未見本廠印刷值);水洗時控制在約 ¼ rpm(手冊 1-1-8-10 印刷)。
大修拆解
Basket 拆裝模擬
重心指示
還沒抽籃:重心在中心。
現場實拍紀錄板的對角順序(12 對,每對正對徑):12–24、06–18、15–03、21–09、08–20、14–02、23–11、05–17、16–04、22–10、07–19、13–01。重心只由扇形幾何算,不是實際籃重。
拖出、秤重之後怎麼配重、哪幾只要塗改編號:秤重配重模擬 ›
加熱片籃內部構造
0% 是實機的緊密疊放(163 片擠在一起就是一塊實心);往右拉才看得到單片波形與兩種板交錯。
加熱片詳圖(HHP-MB2-056 印刷值)
熱態運轉 vs 冷態靜止(可放大變形)
放大倍率只放大變形量,轉子本體尺寸不變。倍率 ×1 幾乎看不出來——實機的變形本來就很小,但足以把封片間隙吃光。
熱端徑向間隙放大鏡
為什麼要這樣設
同一件事在立體模型上看
立體模型的輪廓對照用同一個放大倍率;藍=冷態、紅=熱態。
扇形板與封片剖面放大鏡 ×20
Geometry exaggerated for visualization:間隙放大 20 倍畫,實際值見上方數值與資料卡。
低溫層秤重配重:塗改最少、X/Y 力矩同時歸零
大修時冷端 144 只籃全部拖出、檢查、編號、稱重(AH 案【貳】三(三)1)。回裝前把重量帶進來:先判定哪些要換新品,再找出最少組數的對調,讓冷端層的 X、Y 力矩都落在目標內;被對調的籃重新塗改編號後照號回裝。
- 1 秤重144 只逐格填入或從 Excel 貼上
- 2 判定更換比新品輕超過門檻者換新
- 3 算出調換最少組數、X 與 Y 都在目標內
- 4 塗改回裝照塗改清單改號,依對角順序回裝
配重資料載入中…
比同環平均輕 比平均重(±3% 滿色)本方案調換 建議更換 新品 中央箭頭=偏重方向(綠=已在目標內)
扇號起點與 X、Y 軸沿用 Excel 定義(第 1 扇在 0°~15°),不是現場方位;左右=Excel 的 D左/D右、C左/C右。
為什麼這樣調
塗改編號清單
調換位置圖:哪裡換到哪裡
同一組兩只互換:同色格子是一組,雙向箭頭連起兩個位置,格子裡的白字=回裝後放在這格的籃(也就是要塗改的編號由誰來)。可下載成圖片貼到 LINE,或列印帶到現場。
目標、更換門檻與新品重量
可對調的範圍
力臂原點
加熱片籃:新品重量、尺寸與備品(#3、#4 機)
| 冷端籃 | A | B | C | D |
|---|---|---|---|---|
| 新品標準重量 kg | 202 | 295 | 205 | 234 |
BASKET p.3「標準重量#3、#4:A 202、B 295、C 205、D 234 kg」(D、C、A 與 112 年 Excel 紅字新品值相同)。B 籃 295 kg 是 v8r50 新補;112 年協四機 B 籃秤重 274.6~288.4 kg(比 295 輕 2~7%),協三機 AH3 紙本 258~279 kg(輕 5~13%),照預設 15% 門檻都不會判定更換。
#3、4 機低溫加熱片籃(高 35 cm)(cm,手繪粗略尺寸)
| 籃 | 內緣寬 | 外緣寬 | 徑向長 | 旁註 | 形狀 |
|---|---|---|---|---|---|
| A | 35.5 | 59 | 91.5 | 14 | |
| B | 60 | 84 | 92 | 23 | |
| C(半幅,左右各一) | 42 | 53.5 | 92 | 15 | 直角梯形:一邊是左右分界 |
| D(半幅,左右各一) | 54 | 58 | 90 | 48 | 外側段 53 平行、靠內 34 斜收;全長標 88(原寫 87 改 88)、直邊 90;外緣(紅線)58 |
寬度是手繪「粗略尺寸」;每型旁邊的 14、23、15、48 原件沒有說明(不是數量也不是重量,本站照抄不解讀)。低溫層籃深 35 cm 與圖面 HHP-MB2-057 層深 13⁹⁄₁₆″(34.5 cm)一致。
#3、4 機高溫加熱片籃粗略尺寸(高 100 cm)(cm)
| 籃 | 內緣寬 | 外緣寬 | 徑向長 |
|---|---|---|---|
| A | 36 | 58 | 92 |
| B | 60 | 87 | 92 |
| C | 84 | 109 | 92 |
| D | 107 | 130 | 88 |
高溫層籃深 100 cm 與圖面 HHP-MB2-056 層深 39⅛″(99.4 cm)一致;這裡畫的 C、D 是整幅,與冷端 C、D 分左右不同。
備品(只)
| 盤點日 | A | B | C | D |
|---|---|---|---|---|
| 110.05.18 | 9 | 21 | 1 | 66 |
| 110.09.08 | 8 | 21 | 0 | 56 |
BASKET p.3「備品」(未註明是哪一層、哪一部機)。尺寸、備品出自 加熱片籃SIZE.pdf(手繪「#3、4 機低溫加熱片籃 高 35 cm」「#3、4 機高溫加熱片籃粗略尺寸圖 高 100 cm」,註 107.02;使用者 2026-09-30 提供);AH加熱片籃.pptx(本廠簡報;p.3「標準重量#3、#4」與備品數、p.4 潤滑油備品與用途;使用者 2026-09-30 提供)。
秤重表(24 扇 × 6 籃,可直接改;數字後加 * =新品)
改任何一格,會另存為「本機紀錄」(只存在這台裝置的瀏覽器,不上傳)。
怎麼算的(與 112 年 Excel 對照)
- 座標:第 n 扇中心角 θ=7.5°+15°×(n−1);D左/D右偏 ∓3.57°、C左/C右偏 ∓3.49°,B、A 在扇中心(沿用 Excel)。
- 力臂 r:自轉子中心量——A 2.013、B 2.934、C 3.847、D 4.729 m=60⅜″ 籃內緣 1.534 m+Excel 力臂(A 0.479、B 1.401、C 2.313、D 3.195 m)。
- 力矩:X=Σ 重量×r×cosθ、Y=Σ 重量×r×sinθ(kg·m)。冷端層重心偏離中心的距離=合力矩 ÷ 冷端總重。
- 對調一組:同一環 i、j 兩只互換,力矩改變 ΔM=(Wj−Wi)×(ai−aj)——重量差越大、兩個位置離得越遠(正對徑最遠),一組能修正的量越大。
- 找最少組數:先試全部單組對調,再試所有兩組組合(逐一窮舉,保證不漏);三組以上保留最佳 400 個組合逐層往下找。取「X、Y 都在目標內」的最少組數,同組數取合力矩最小,並列出其他同組數方案。
- 和 Excel 巨集的差別:巨集依 X、Y 正負號判斷偏重象限,在該環「偏重象限最重的一只」與「對角象限最輕的一只」互換,按一次換一組、每環各自按,可能要按很多次;本工具同時看四個環、X 與 Y,直接找組數最少的組合。
- 力臂原點:Excel 的四個力臂恰等於各環形心到 60⅜″ 籃內緣的距離(與 HHP-MB2-057 環寬推算差 1 cm 以內),沒有加上轉子中心到籃內緣的 1.534 m;靜不平衡要對轉軸取力矩,本工具預設加回。按「Excel 力臂」可完全重現原表的數字。
資料:AH配重V2.xlsm(112 年協四機大修 AH4-1、AH4-2 冷端秤重,紅字=新品;4-2 與 112 年自辦訓練秤重紀錄照片一致)。新品重量 D 234、C 205、B 295、A 202 kg(AH加熱片籃.pptx「標準重量#3、#4」;D、C、A 與 Excel 紅字相同,B 為 v8r50 新補)。協三機 AH3-1、AH3-2 是手寫紙本秤重(未填日期),逐格判讀、不確定的格子列在「怎麼算的」下方的判讀註記。
軸承與驅動裝置:立體剖視
立體剖視載入中…
半剖=把靠近你這半邊切掉,跟原廠 OM 圖的全剖視同一個看法。零件外形比例是示意,原圖沒有標尺寸,畫面不可量。
檢修數值
完整尺寸與驅動規格
檢修步驟(原廠程序)
潤滑油用途(#3、#4 機 AH)
| 油品 | 用在哪裡 |
|---|---|
| R68 | 吹灰器(換油約 200 L)、AH 潤滑油系統清洗用 |
| R150 | AH 齒輪箱 |
| 10W | AH 滴油器、AH 液壓聯軸器 |
| 460C | 導軸承、支撐軸承 |
110.05.19 潤滑油備品:R150 3 號機 1、R68 3 號機 0.5、10W 3 號機 1、460C 3 號機 3(單位原件未註明)。出自 AH加熱片籃.pptx p.4(本廠簡報)。
氣封片快速總覽
- 封片隨轉子轉,封板固定在外殼上。兩者的相對位置就是間隙,這就是大修要調的東西。
- 兩片扇形板(徑向封板)在轉子上下端各一;兩片軸向封板與扇形板對正成一直線。
- 四者一起圍出煙氣側與空氣側之間的封閉「區(zone)」——漏不漏,看的是這一圈。
10 個代號釘在剖面上的位置
扇形板組的零件層級(原廠圖)
扇形平板調整:蹲在冷端,自己調一次
AH 大修的氣封,幾乎都在調這一塊。依本廠簡報〈扇形平板調整〉九頁與 112 年自辦訓練:先把兩片扇形平板歸零(水平)→ 用基準塊把 H 型鋼定位 → 24 組氣封片逐組靠上 H 型鋼鎖住。你站在空氣進口中間的工作台,眼睛和平板一樣高。
為什麼要調
加熱片籃拖出秤重、配重平衡之後,整個轉動圓盤的受重與未檢修時不一致;氣封片若不調整,容易造成多組氣封片在運轉時直接卡死。
間隙過大/過小
氣封間隙過大:AH 測試效率太差,檢修效果不佳。
氣封間隙過小:機組高載時,轉動圓盤外圍受熱下垂,與扇形平板碰撞——馬達電流過大,氣封片與扇形板損壞。
立體模擬載入中…
拖曳畫面轉頭;方向鍵/WASD 或畫面右下角按鈕移動;點綠色字母螺絲、H 型鋼、指針看說明。間隙、平板高低、基準塊高度依「高度放大」畫(水平尺寸是實際比例);轉子外半徑 203″R、籃內緣 60½″R 是圖面值,平板寬度、螺絲位置、工作台是示意。
現場做法(簡報原文整理)
- ① 平板歸零:兩片黃色扇形板調成水平:板下綠點處各 3 組調整螺絲;2150 基準塊放 1、2 號,兩支指針輕碰為基準,轉動圓盤看其他各點,調螺絲使平板水平;調完兩片。SP p.8
- ② H 型鋼定位:H 型基準鋼固定:兩片平板水平後,150 基準塊放接近軸心處、2400 基準塊放遠離軸心處(同一半徑),兩支指針分別頂住兩塊;再把指針所在的半徑轉到要固定 H 鋼處,H 鋼往上以兩紅點位置靠住指針,穩定固定。SP p.8
- ③ 氣封片調整:氣封片調整:轉動 AH,讓 24 組氣封片逐組停在 H 型鋼處,靠在 H 鋼上方再鎖住。SP p.2、p.8;TRAIN
讀值怎麼看(簡報 p.9)
- 先把 2 個 2150 基準塊放在扇形板一側的同一半徑上(1、2 號),兩基準指針分別頂住兩基準塊,以此邊為基準。
- 轉動固定指針的圓盤,觀察另外三邊指針與基準塊的關係:指針碰到基準塊=平板到指針的距離小於 2150,這個位置要下降;沒碰到、差很遠=距離大於 2150,這個位置要上升。
- 建議先調完一邊的平板,再調另一側——調整過程中 1、2 號基準與指針也會跟著移動。先看差最多的地方,調最靠近它的英文字母螺絲(轉的圈數較少)。
- 例:3 為 2000、4 為 2300,則 a 往下、c 往上。
零件
- 扇形平板:隔絕空氣側與燃氣側、提高熱交換效果。空氣側與燃氣側各佔半個圓,所以有兩片。SP p.2
- 平板調整螺絲:扇形平板上綠點下方各有三組螺絲,可調整平板水平度(左片 a、b、c;右片 d、e、f)。SP p.2、p.9
- 氣封片:隔絕空氣側與燃氣側的核心關鍵,共 24 組,一組由 3 片組成。SP p.2
- 基準塊:放在扇形平板上,輔助調整平板水平度與 H 型鋼基準定位。SP p.3
- 基準指針:鎖在氣封片螺栓孔位(最內及最外側),隨轉子轉動,用來對基準塊。SP p.4;TRAIN
- H 型鋼(調整基準):定位完成、確定固定好後,讓 24 組氣封片靠在上方再鎖住。位置跑掉就要重新調整才能繼續。SP p.2、p.4
- AH 軸:轉子中心柱底端;照片右側的黑色圓盤。SP p.2
自辦訓練十步與 AH 案相關條文
- 扇形平板數字方塊處放基準塊
- 指示針鎖於氣封片螺栓孔位(最內及最外側)
- 對準基準塊;英文圓圈處下方為調整平板高低螺栓
- 調整平板高低使指示針與基準塊對齊
- 轉動 AH 依序調整,完成平板歸零
- 平板 1 號位內側、外側各放基準塊
- 指示針接觸後轉動 AH 至 H 型鋼安裝處
- 依指示針位置安裝 H 型鋼
- 轉動 AH 至 H 型鋼處安裝氣封片
- 回裝外蓋板,完成低溫層檢修
- 扇形板調整螺栓盒內的硬塊開工後盡早打除;必要時切割盒鋼板(檢驗員會同勘察);螺牙除銹、上油、填保溫棉後復原。AH 案【貳】三(十五)
- 扇形板內部爐渣敲擊打除;保護板銲修後表面磨平,由底部調整螺栓調整與封片的間隙,數值依檢驗員。AH 案【貳】三(十二)1、2
- 各封片回裝前先裝設 Guide 作為調整基準,間隙數值依檢驗員指示。AH 案【貳】三(七)
- 裝設徑向氣封片前,內部第二次清灰;空氣進口中間搭寬約 2 m 工作台(徑向封片更換)。AH 案【貳】三(一)、(二)
基準塊的數字(照原字樣,不換算)
| 用途 | 簡報寫 | 自辦訓練寫 |
|---|---|---|
| 平板水平度(歸零)基準塊 | 2150 | 2.15 mm |
| H 型鋼定位:接近軸心處(前) | 150 | 1.5 mm |
| H 型鋼定位:遠離軸心處(後) | 2400 | 24 mm |
圖面設計值:冷端徑向內側 0.00″、外側 0.950″。24 mm=0.945″,與圖面冷端外側設計值 0.950″ 吻合;內側現場放 1.5 mm,圖面是 0.00″。
簡報只寫數字、沒註單位。150→1.5 mm、2400→24 mm 是 0.01 mm 一格;照同一單位,2150 應是 21.5 mm,但自辦訓練寫 2.15 mm。照片裡的 2150 基準塊是一支實心方鋼、看起來不像 2 mm 薄片。本站照原字樣標「2150」,不自行換算,待鍋爐組確認。
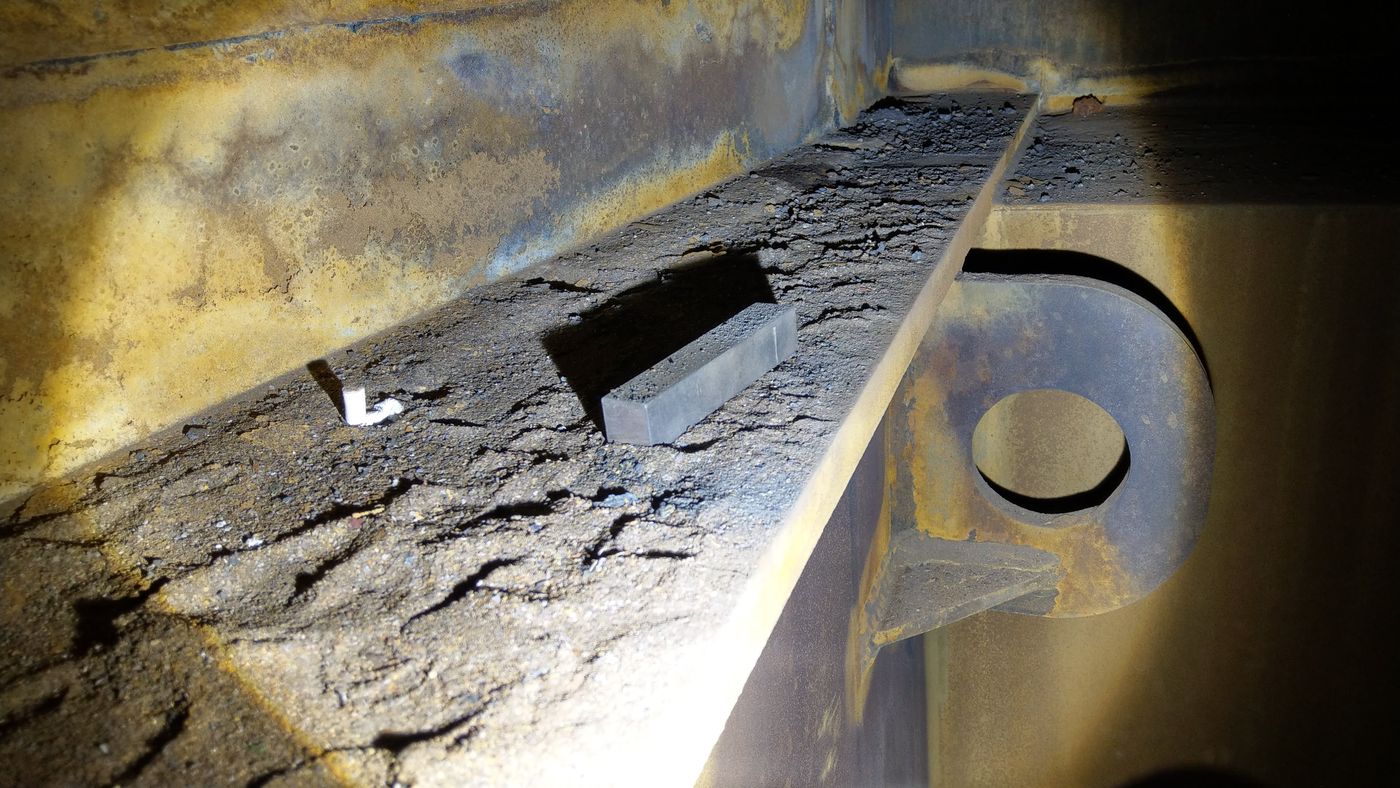
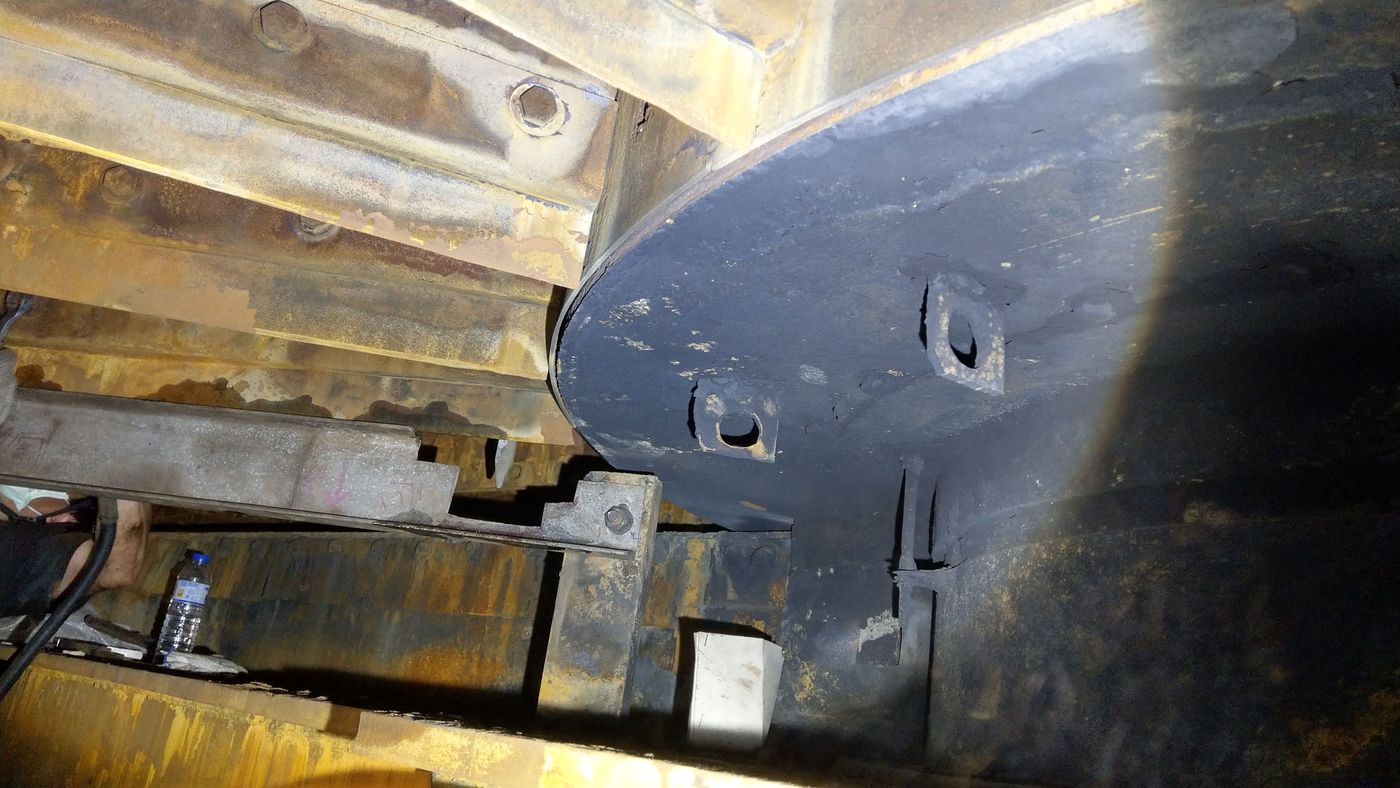
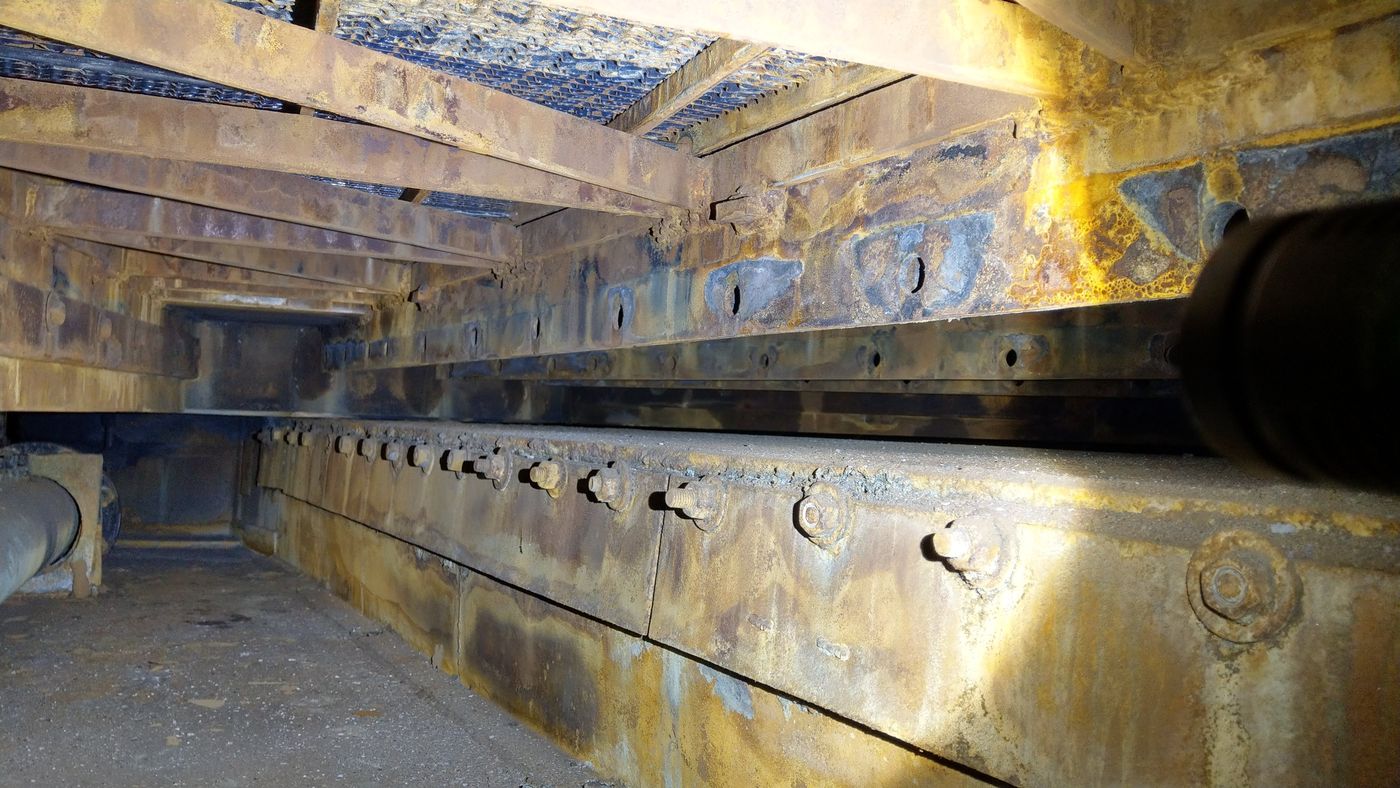
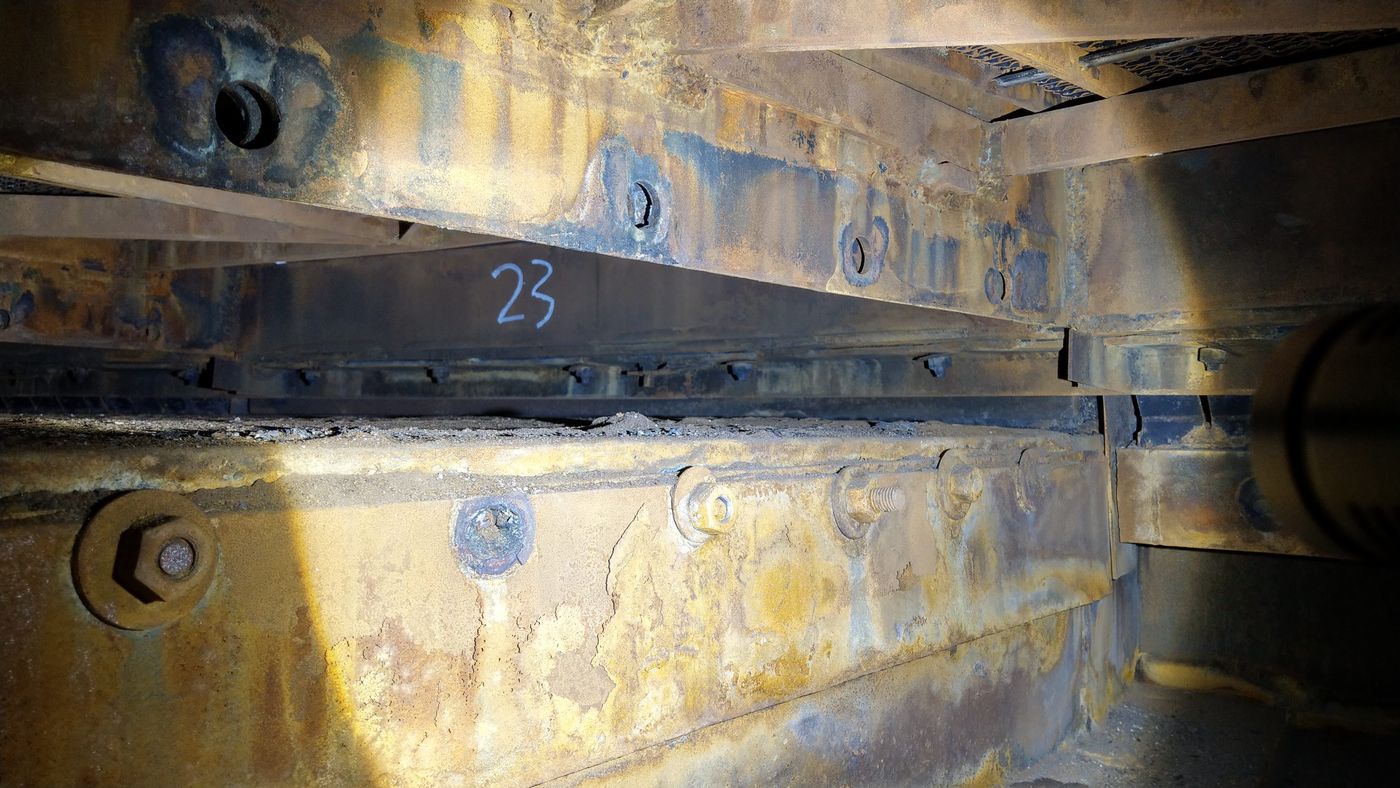
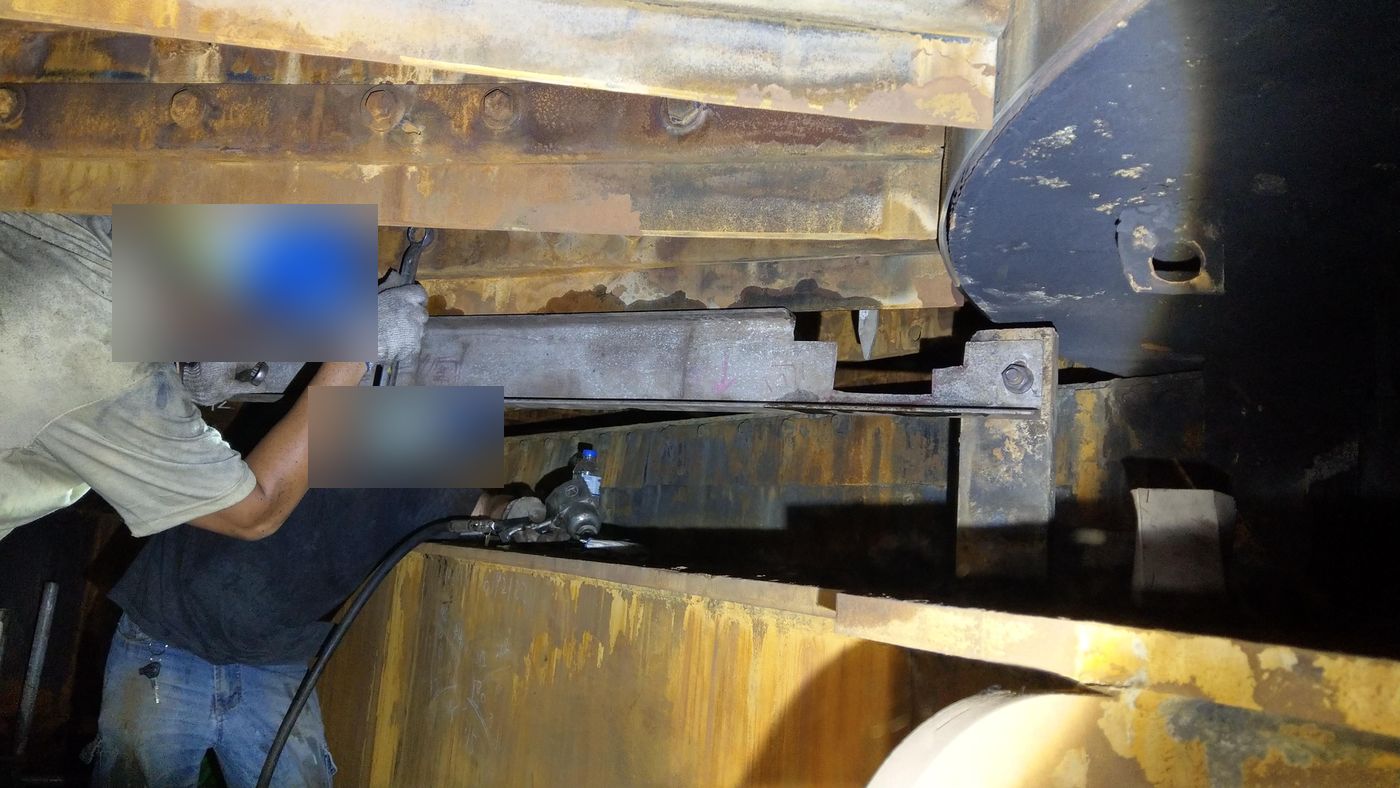
照片出自本廠簡報〈扇形平板調整〉,已縮至最長邊 1400 px、清除 EXIF,人臉已模糊。立體模擬的教學設定不是量測值:螺絲每按一下的影響量、兩片平板的初始偏差、合格範圍、熱態下垂量都是示意。
現場照片(協和鍋爐組 112 年自辦訓練)
照片是現場實作紀錄,不是規範;尺寸與數值一律以圖面與手冊為準。已縮至最長邊 1400 px 並清除所有 EXIF。
115 年大修:契約工作項目
AH 案特訂條款逐條整理:每一項怎麼做、為什麼、檢驗員看什麼。
依施工先後排列;點方塊展開:為什麼現行做法檢驗員確認
1清灰、搭架與工作台準備・兩次清灰・1 m/2 m 工作台
- 為什麼
- 積灰會卡在封片與扇形板之間;封片裝好後若再落灰,量到的間隙就不準——所以裝徑向封片前要再清一次。
- 現行做法
- 支持軸承、導軸承區域、空氣側與燃氣側進出口(出口清到注氨管)、轉子齒桿等積灰清除裝包,施工期間每日清理;裝設徑向氣封片前內部第二次清灰【貳】三(一);燃氣與空氣進出口四週搭架,燃氣出口搭寬約 1 m 工作台(stop block 銲道補強),空氣進口中間搭寬約 2 m 工作台(徑向封片更換)【貳】三(二)。
- 檢驗員確認
- 第二次清灰完成才裝徑向封片;兩處工作台位置與寬度。
2扇形板調整螺栓盒:開工就清準備・硬塊打除・最早做
- 為什麼
- 螺栓盒被灰水硬塊塞死,扇形板就調不了高低,後面整段封片間隙調整都會卡住。
- 現行做法
- 螺栓盒內因水洗灰水滲入、反覆加熱形成硬塊,以打擊清理;清理費時,開工後盡早施做;必要時切割盒鋼板,切割位置須檢驗員會同勘察、確認不影響支撐力量;清完螺牙除銹、徹底上油並填滿保溫棉後復原【貳】三(十五)。
- 檢驗員確認
- 切割位置會勘紀錄;每支調整螺栓可轉動。
3冷端籃全部抽出、秤重施作・每側 144・共 288 只
- 為什麼
- 秤重是為了配重:籃重不均會讓轉子重心偏離中心;先秤、再算,回裝時才知道哪幾只要對調。
- 現行做法
- A、B 兩側下層(冷端)加熱片籃全部抽出,每側 144 只、共 288 只,檢查、編號、稱重,依檢驗員指定順序放置;損壞籃依指定分解,可用加熱片再併裝、不可用者退庫【貳】三(三)1。
- 檢驗員確認
- 144 只(每側)逐只重量紀錄;依對角順序拖出。
4上、中層籃清潔與氣吹施作・由上往下逐片吹
- 為什麼
- 上層吹下來的灰會落到冷端;所以要趁冷端籃還沒裝回時吹,吹完再清灰斗。
- 現行做法
- 上、中層籃檢查清潔;經評估需抽出更換者配合安裝,依更換數量兩倍計價【貳】三(三)2;低溫層籃回裝前,從高溫層上方以壓縮空氣沿每只籃的加熱片間隙逐片向下氣吹,吹淨後隨即清理灰斗積灰【貳】三(十四)。
- 檢驗員確認
- 氣吹完成、灰斗已清,才回裝冷端籃。
5灰斗、隔板、格網與觸止塊施作・< 1/8″ 貼 1/4″・隔板 3/8″
- 為什麼
- 冷端最容易受酸露點腐蝕;隔板、格板與觸止塊撐著整層籃,變薄就撐不住、籃會移位。
- 現行做法
- 灰斗與內部支持物銲道檢查補強,灰斗內壁 < 1/8″ 切除貼銲 1/4″ 鐵板【貳】三(四);24 扇隔板破裂穿孔者切除補銲,測厚 < 1/4″(設計 3/8″)者切除補銲,銲道凹陷補平【貳】三(五);籃支持鐵格板、擋板全部銲補加強,每扇 5 塊觸止塊二端四面補強、嚴重腐蝕換新,轉軸隔板連接板補強,7/8″ 軸封固定螺栓檢修或換新【貳】三(六);低溫籃拖出孔法蘭 < 1/8″ 切除貼銲 1/4″【貳】三(十三)。
- 檢驗員確認
- 隔板測厚紀錄(24 扇);觸止塊 5 塊×24 扇補強完成。
6扇形板(Sector Plate)施作・清渣・磨平・底部螺栓調
- 為什麼
- 扇形板面是封片間隙的基準面;面不平,量出來的間隙就不準。
- 現行做法
- 扇形板內部積存的爐渣等異物敲擊打除,必要時切開鋼板清除【貳】三(十二)1;保護板銲修後表面磨平,由底部調整螺栓調整與封片的間隙,數值依檢驗員【貳】三(十二)2;護板變形者切除更換:本體面清潔除銹、銲補、校正磨研,新保護板預製後組裝銲接,扇形板變薄者銲補【貳】三(十六)。
- 檢驗員確認
- 護板磨平後才調間隙;調整螺栓鎖定。
7氣封片換新與間隙調整施作・先裝 Guide 當基準
- 為什麼
- 封片間隙決定空氣側漏到煙氣側的量;Guide 是調整時的基準線。
- 現行做法
- 徑向、圓周、軸向、中柱封片,腐蝕者由檢驗員指定更新;封片與螺栓依原尺寸換新(乙方帶料製作),壓板檢修換新,墊圈腐蝕者換新;各封片回裝前先裝設 Guide 作為調整基準,間隙數值依檢驗員指示【貳】三(七)。
- 檢驗員確認
- 間隙量測紀錄對照設計值(下方技術資料表)。
8冷端籃回裝施作・上下翻面・照號入位
- 為什麼
- 翻面讓籃的兩端輪流迎向積灰與磨耗;照塗改後的編號入位,配重結果才落實。
- 現行做法
- 加熱片籃裝回時應上下翻面並清潔再復歸【貳】三(三)1;需調換者依配重結果重新塗改編號、依對角順序回裝(本廠自辦訓練做法)。
- 檢驗員確認
- 塗改清單與實際位置逐只核對。
9軸承、潤滑與驅動施作・油洗・pin rack・對心
- 為什麼
- 轉子全重壓在下方支持軸承;油髒了、齒桿磨了,轉子就轉不順、驅動過載。
- 現行做法
- 油冷卻器檢修、過濾器清洗;支持軸承及導軸承污染物清除、支持軸承油洗、滑脂更換、盼更與潤滑油更換過濾;轉子齒桿(pin rack)檢查、校正或更換;驅動裝置漏油檢修;馬達聯軸器拆解、對心復原;空氣馬達(電木片、墊片、培林、殼體)檢修或更換;管路(含冷卻器軟管)檢修;變速箱換油【貳】三(十一);協四機工檢同一內容【貳】八(一)。
- 檢驗員確認
- 對心量測紀錄;齒桿檢查紀錄。
10減速機外送檢修施作・155.3:1・空載 4 小時
- 為什麼
- 減速機把馬達 1750 rpm 降到 11.27 rpm,再經小齒輪帶動轉子;軸承、油封、齒面任何一處壞,AH 就停。
- 現行做法
- 甲方認定需要才拆,協三機 2 台;乙方製裝吊掛設備、運送出廠與回廠安裝【貳】七(二)1;拆解後各零件檢查拍照,整修項目列表經甲方確認才進行,齒印嚙合不佳做齒面整修,內部清潔【貳】七(二)2;軸承依附圖十四(Part 34/35 每台 2 組;42/43、47/48、58/59 各 1 組)列表經甲方確認後更換,編號以實品為準【貳】七(三);油封及護油圈(附圖一 Part 6、7、9~12)每台 6 只一組更新,出力側上下油封間填紅色鋰基耐溫 240℃ 滑脂【貳】七(四);組裝前清洗、齒面嚙合與齒隙調整、製作零件組裝查核表,不得車削軸承端蓋、墊片依端蓋形狀製作【貳】七(五)1~3。
- 檢驗員確認
- 空載 1750 rpm 以上連續 4 小時、每 30 分記溫:溫升 ≤ 環境+40℃、振動 ≤ 1.5 mm/s(速度型)、噪音 ≤ 環境+15 dB,合格才運回【貳】七(五)4。
11水洗與洩水系統施作・空氣側 4″・燃氣側 8″・深藍 #50
- 為什麼
- 水洗管與洩水不通,下一次水洗的灰水就留在 AH 裡,又變成螺栓盒硬塊與冷端腐蝕。
- 現行做法
- 水洗系統由水泵進口管至水洗噴嘴:閥類拆解檢修、格蘭盼更更換、過濾器拆洗、噴嘴管檢修、管路除鏽油漆、破漏檢修【貳】三(八);空氣側 4″ 洩水管除鏽油漆,燃氣側 8″ 洩水管疏通、8″ 閥分解檢修,12″(或 14″)洩水管檢修油漆;廠外支架腐蝕者換新,廠外部份徹底除銹經檢驗合格後紅丹底漆及面漆各一道,一律深藍色 #50【貳】三(九)。
- 檢驗員確認
- 除銹經檢驗合格才上漆;洩水管暢通。
12SAH 試壓與整組換新施作・2.5 kg/cm²・每部機 10 組
- 為什麼
- SAH 管排若漏,蒸汽與凝結水會進到風道;回裝前唯一能證明不漏的就是試壓。
- 現行做法
- 以消防水試壓至 2.5 kg/cm² 查漏,銅管破漏銲補或堵塞盲封;集管箱 fin 清灰後消防水清洗、空氣吹乾,底部洩水閥清通;洩水閥 gasket 換新;洩水槽、水位計清洗、關斷閥與洩水管路檢修【貳】四(一);整組拆出換新(每部機 10 組,新品甲方供),回裝後法蘭面固定螺栓全數更新並電銲固定【貳】四(二);進出口集管更新【貳】四(三);協四機新增指定 SAH 洩水管路,蒸汽進口法蘭處改金屬伸縮接頭【貳】八(二)。
- 檢驗員確認
- 試壓紀錄無漏;法蘭螺栓全數換新。
13膨脹接頭與風煙道安全・拆前先舖板・地面預製
- 為什麼
- 拆舊帆布會掉灰;下方先舖木板或帆布,保護下面的人員與設備。
- 現行做法
- 帆布膨脹接頭(材料甲方供:防火布、矽纖維布、保溫棉)先丈量、地面預製後一體安裝,搭接處拉釘固定;拆舊前下方先舖木板或帆布、清理乾淨經檢驗合格才拆螺栓,缺損 1/2″ 螺栓換新並全周銲【貳】五(一);鐵製膨脹接頭先搭架、切開保護板,破漏或銲道拉裂以氬銲銲補,凹槽填滿保溫,檢驗合格後依原尺寸製裝新保護板【貳】五(二);省煤器出口膨脹接頭另以氣動工具或乾冰噴洗清除滑動縫隙硬化油灰【貳】五(四);F.D.FAN 進出口風道、G.R.FAN 氣封管、煙道內壁(耐酸鋼板貼銲)檢修【貳】五(五)~(七)。
- 檢驗員確認
- 拆帆布前防護已舖;未防護即施工依違反安衛規定計罰【貳】五(一)。
14風門分解檢修安全・動作前確認無人
- 為什麼
- 風門會自己動;葉片、連桿動作時人在裡面,就是壓夾事故。
- 現行做法
- 風道 714A.B/A、705/M;煙道 771A.B/A、772A.B/A;燃氣 781/A、782/M、783A、785/M;氣封風門 787/M、788/A 等分解檢修【貳】六(一);傳動連桿、轉動軸、固定銷、軸承、盼更檢修,1-3/4″φ 傳動軸銲補研磨,葉片轉動靈活、關閉密合;AH 風門(714、772、771)軸承檢修或換新;各風門動作前及動作中確認內部無人並管制進出【貳】六(二)。
- 檢驗員確認
- 動作前後人員管制紀錄;試動作靈活、關閉密合。
15AH 與風門試運轉交付・派人配合・接地要對
- 為什麼
- 在轉子上電銲,地線若沒接在銲接位置,電流會經過軸承放電,把軸承打傷。
- 現行做法
- 風門及 AH 試運轉時乙方派人依本廠運轉作業標準配合調整,加班亦須出勤【貳】六(二)14;電銲須於銲接位置接地,尤其轉動部份,疏忽造成軸承損壞由乙方賠償【貳】六(三)1;AH 範圍每日清潔、垃圾分類清運【貳】六(三)3。
- 檢驗員確認
- 試運轉紀錄;銲接地線位置。
數值速查
| 項目 | 契約值 | 條款 |
|---|---|---|
| 冷端籃抽出、編號、秤重 | 每側 144 只、共 288 只 | 【貳】三(三)1 |
| 上中層籃抽換計價 | 依更換數量 2 倍 | 【貳】三(三)2 |
| 工作台 | 燃氣出口寬約 1 m;空氣進口中間寬約 2 m | 【貳】三(二) |
| 灰斗內壁、拖出孔法蘭 | < 1/8″ 切除貼銲 1/4″ | 【貳】三(四)、(十三) |
| 隔板(24 扇) | 設計 3/8″;測厚 < 1/4″ 切除補銲 | 【貳】三(五)1 |
| 觸止塊 | 每扇 5 塊,二端四面補強 | 【貳】三(六)2 |
| 軸封固定螺栓 | 7/8″ | 【貳】三(六)3 |
| 洩水管 | 空氣側 4″、燃氣側 8″(8″ 閥)、12″/14″;廠外漆深藍 #50 | 【貳】三(九) |
| SAH | 消防水試壓 2.5 kg/cm²;整組 10 組/部機 | 【貳】四(一)1、(二) |
| 減速機規格 | 460 V、24 A、20 HP;1750 → 11.27 rpm;155.3:1;約 2,300 kg | 【貳】七(一) |
| 減速機空載驗收 | ≥ 1750 rpm 連續 4 h、每 30 分記溫;溫升 ≤ 環境+40℃;振動 ≤ 1.5 mm/s;噪音 ≤ 環境+15 dB | 【貳】七(五)4 |
| 出力側油封間滑脂 | 紅色、鋰基、耐溫 240℃ | 【貳】七(四) |
| 風門傳動軸 | 1-3/4″φ,銲補研磨長約 1-1/2″ | 【貳】六(二)1 |
檢驗員確認清單
上課可以直接勾;不存檔。每一條後面是對應條文。
本案共通規定:證照、環測、照明、動火、罰則
- 證照與人員送審【壹】七(一)
開工前送審:管閥檢修、電銲甲級(或 6G)、施工架組配作業主管、缺氧作業主管、有機溶劑作業主管、急救人員、職業安全衛生管理員;須為在職人員,一人最多兩項,職安衛管理員不得兼任。
- 環境測定:四用氣體偵測器【壹】九(五)
O₂ 低於 18%、CO 高於 35 ppm、H₂S 高於 10 ppm、可燃氣體高於 20% 爆炸下限,立即停工撤離。
- 照明【壹】十二(四)
爐內、風箱及 AH 內部照明一律 24 V 低壓燈具,電源線用標準電纜,不得使用花線。
- 動火與高處作業【壹】九(六)(七)
動火前申請動用火種許可證;2 m 以上有墜落之虞須搭架或工作台;7 m 以上且立面 330 m² 以上的施工架由結構技師設計簽章;儀電管線不得當搭架構件。
- 銲到爐管【壹】十二(二)
凡與鍋爐本體爐管界面銲接,銲工須持有效電銲甲級(或 6G)證照,施工前送驗,否則不准施工、工期照算。
- 油漆【壹】四(五)
除銹經認可後馬上塗底漆,面漆顏色由甲方指定;雨天不得油漆。
- 日報與工具箱會議【壹】十一(一)
每日上工前開工具箱會議;工作日報與會議紀錄隔日中午前送審,逾期每日各罰 500 元、2,000 元。
- 保固期間罰則【壹】十一(二)(三)(四)
施工品質影響負載或導致停機(如 SAH 洩漏、AH 堵塞、風門卡住、膨脹接頭破漏)每次罰 50,000 元;燃燒器因材料或施工不良洩漏、停用檢修,每組罰 10,000 元;通知後逾期檢修每日 5,000 元。
- 實作實算項目【壹】十一(八)
檢驗員書面告知後 3 日內未開始施工,每次罰 30,000 元。
依據:7. 特訂條款-115年協三機AH、燃燒器大修及協四機AH等設備維護檢修工作.docx(附 .pdf)(使用者本機原檔全文讀取 2026-09-29;Word 自動編號由 Word 轉出核對)。條號【壹】【貳】皆指 AH 案,不是爐管案。「為什麼」是本站依設備原理與本頁各課整理的施作目的,不是契約條文;做法與數值以契約為準,契約沒寫的標「契約未寫」。
現場注意:冷熱態、氣封與拆裝
先核對安全掛牌,再按檢修項目確認冷熱態、氣封位置與拆裝順序;間隙值依對應圖面及本次核定。
常用技術資料與來源
AH 規格、尺寸與封片間隙手冊設備規範、轉子尺寸與籃數、設計/實績間隙、大修流程、洩漏路徑、安全掛牌
設備規範(手冊 1-1-8-1 印刷值)
以下四項才是手冊 1-1-8-1 表上印的字。轉子尺寸、籃數與層深都不在這張表上,見下一塊。
- 製造廠家與型式:龍氏 Ljungström 29VI × 60°MAN 1-1-8-1
- 容量:20 馬力MAN 1-1-8-1
- 加熱面積:424,000 ft²MAN 1-1-8-1
- 廠號:5979 與 5980(每爐 2 台)MAN 1-1-8-1
手冊全篇沒有把廠號對到 A/B 機號;SEAL SETTING 圖的實績欄印的是 #1-A/#1-B。 因此本站只寫「廠號 5979/5980」,不宣稱哪一號是 #4A——機號對應待現場確認。
轉子尺寸與籃數(圖面值與推算值,不是手冊值)
這些數字來自台電 HHP-MB2 系列圖面,手冊 1-1-8-1 沒有印。標「推算」者是由圖面值算出來的。
- 型式分區:二分區 bi-sector(煙氣側/空氣側各一)MAN 1-1-8 全節敘述
- 轉子一圈 24 扇,每扇 15°HHP-MB2-057 備註 3/056 扇形圖
- 籃內緣 60½″R、加熱面 203″R、外殼 203⅜″RHHP-MB2-056/057
- 轉子直徑約 406″≒10.3 m推算:203″R × 2
- 層深:熱端 39⅛″(994 mm)、中溫 382 mm、冷端 13⁹⁄₁₆″(345 mm)HHP-MB2-056/079/057
- 加熱片:熱端 0.6 mm STEN-Ⅱ;中溫 DU 0.8;冷端 0.8 mm S-TEN-2 或鋼板琺瑯HHP-MB2-056/079/057
- 加熱片籃數:熱端 120 只(每扇 5)、中溫 120 只(每扇 5)、冷端 144 只(每扇 6),合計 384 只 unresolved|有衝突,見下
384 只是本站採用的數字(120+120+144)。但同一批資料另有兩處與它不合:
- 備品表:中溫層列 A24/B24/C48/D48=144 只。若中溫層也是 144,三層合計為 408 只,不是 384。
- 自辦訓練原文說「高、中、低溫三層每等份 6 塊」。若三層都是每扇 6 塊,則每層 144、合計 432。本站先前把這句斷定為「指的就是冷端」,那是推論,不是原文寫的。
- 熱端 C 籃尺寸也有爭議:本站曾取備品表的半幅尺寸(21¹⁵⁄₁₆″×17¹³⁄₁₆″、每扇 1 只);但 HHP-MB2-056 的 VIEW C 判讀為 33″/42¼″/35¹⁵⁄₁₆″ 的整幅籃、籃內三隔間。
三者需回原圖與備品表逐一複核後才能定案。在那之前,模型裡的 384 只是工作假設,不是查核過的事實。
封片間隙(設計值/實績值,手冊 1-1-8-12 + SEAL SETTING 圖)
實績欄的 #1-A/#1-B 是 SEAL SETTING 圖上原本印的標記,本站照原圖轉錄,沒有把它改寫成 #4A/#4B——該圖的廠號是 5979 與 5980,機號對應待確認(unresolved)。
| 代號 | 位置 | 設計值 | #1-A 實績 | #1-B 實績 |
|---|
現場基準塊:扇形平板歸零 2.15 mm;1 號位內側 1.5 mm、外側 24 mm。 24 mm=0.945″,與圖面設計值 B 0.950″ 吻合;內側現場 1.5 mm 與圖面 0.00″ 不同,兩者都要知道。
大修流程(鍋爐組現行,自辦訓練流程圖)
手冊 1-1-8-16 另有 29 天大修作業網路圖;一般大修中、高溫層只清灰,本案高溫層更換才吊出。
五種洩漏路徑(自辦訓練洩漏路徑圖)
安全掛牌(手冊 1-1-8-17,五張禁止操作卡)
Technical Details|完整來源、歷史資料與 unresolved
設備印刷值、圖面值、推算與間隙對照保留於上方;機號、籃數與尺寸差異依各段來源核對。