這頁在幹嘛:選一個檢測方法,看現場「四個必做」。你不用操作儀器,也能用眼睛看出施工有沒有少步驟。大修的先後順序、磨點、換管與切管化驗,依大修順序放在
首頁的各個章節。
先選你要看的方法
先看現場真正長什麼樣(6張施工實照)
⚠ 照片是用來認位置與工序
照片看得到的是現場施工狀態,不代表 NDT 已經做完或已經合格。是否合格仍要看人員資格、儀器校正、量測紀錄、檢測報告與核定程序。
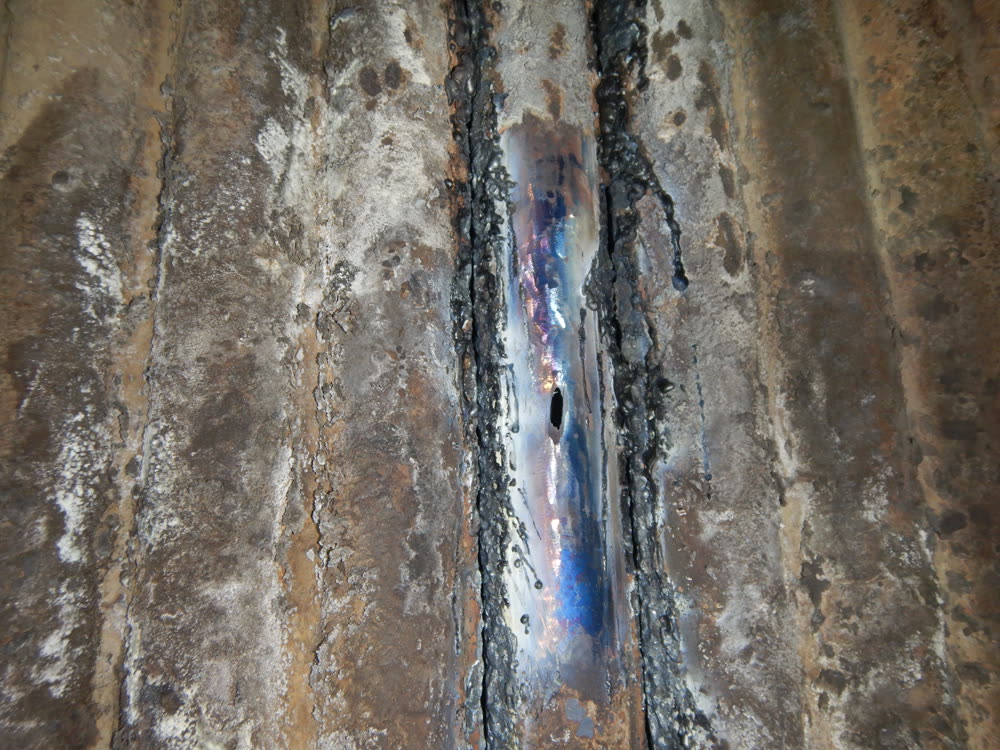 1. 破漏位置先拍全景與近照,再標機組、高程、牆面、管號及火側/背火側。照片只能證明破口外觀;破管機制須再由材質、厚度與破面檢查判定。
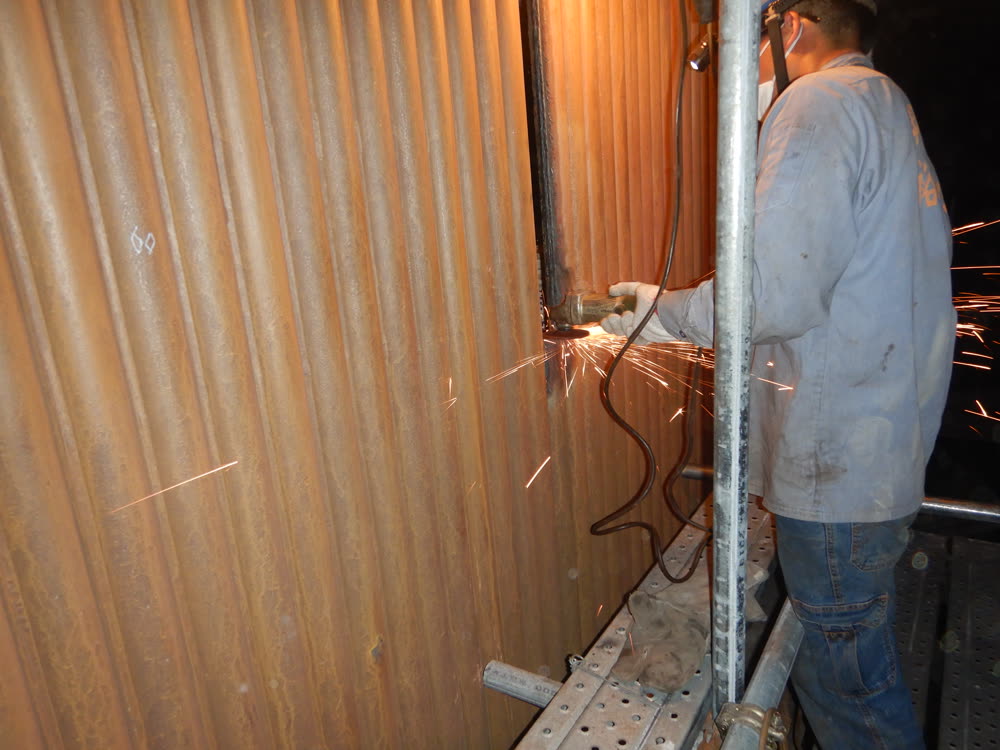 2. 打磨、切除施工前要保留管號與範圍標記;量厚測點應清到可穩定耦合的金屬面。圖中是修管作業,不是 UT 檢測完成的證明。
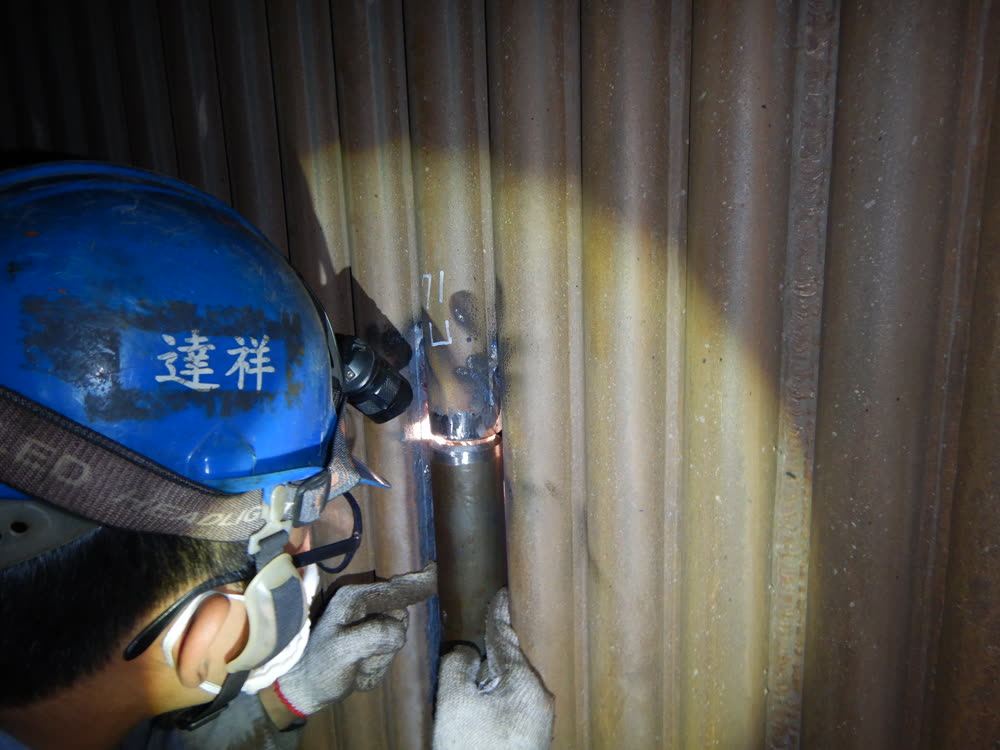 3. 換管/銲接施工確認管號仍清楚、施工範圍符合程序,周圍沒有強拉硬頂。若位置改了,NDT 紀錄與銲口圖也要同步改。這是換管/銲接施工照,不是對口尺寸檢查的量測紀錄。
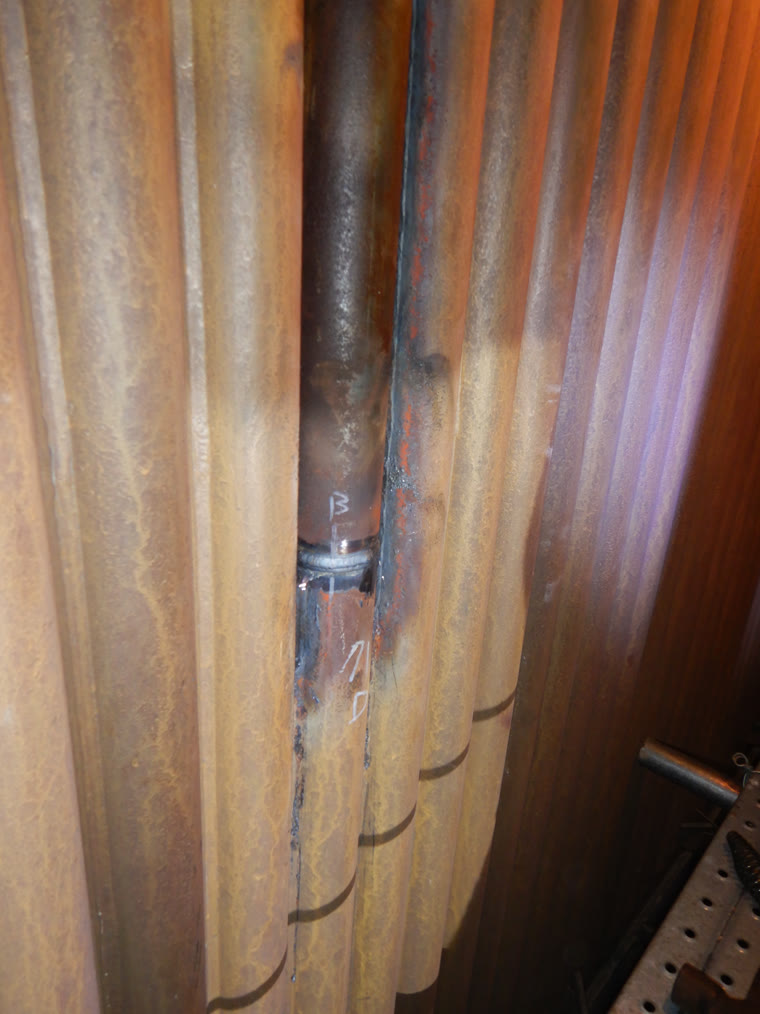 4. 完成銲口每一道銲口都要能對回管號與位置;先做 VT,再依核定程序執行 PT/MT/RT 等檢查。只看到外觀完整,不能直接判定內部合格。
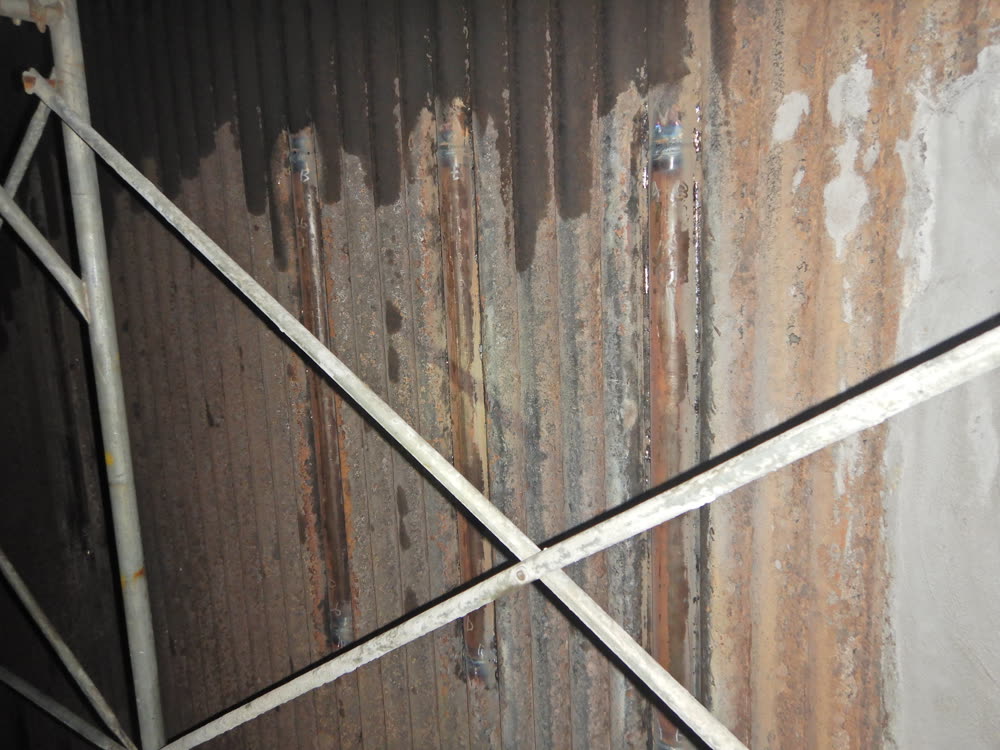 5. 一整段換管後不能只抽看中間一支。逐一核對上下兩端銲口、鄰近舊管、管翼/鰭片銲道、固定件及受熱面變形,並確認每個 NDT 結果都有對應位置。
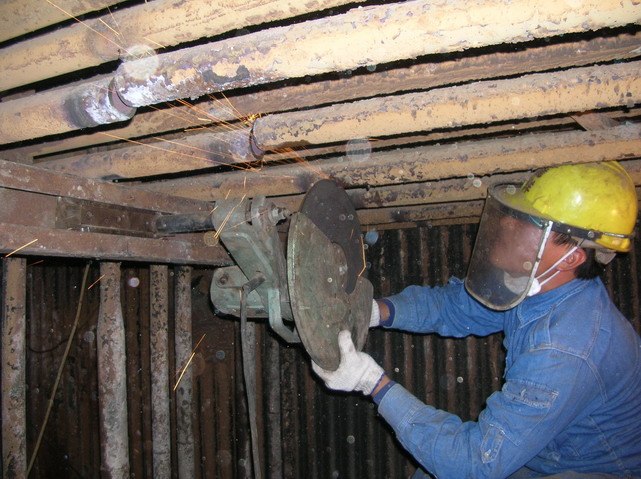 6. 可達性會影響覆蓋管排密集、照明不足或搭架方式會讓某些面看不到、量不到。看到這種情況要主動問「這個角度有沒有被跳過」。
合格紀錄照至少要能回答:哪一部機?幾呎?哪一面牆?第幾支管或哪一道銲口?正在做哪一步?檢測結果在哪一份紀錄?
白話原理:像對深井大喊,回音越快回來,代表井越淺;超音波回來越快,代表管壁越薄。
原理示意(教學流程,非實測影像)
① 探頭
→
② 耦合劑
→
③ 管壁
→
④ 回音(越快=越薄)
這是教學流程圖,不是實際測量畫面;耦合劑是讓聲音能傳進管壁的介質,沒有它音波在表面就反射掉了。
- 打磨:測點磨到看見銀白色金屬。
- 校正:開工前、收工前都用階梯規塊確認。
- 耦合:每一點都抹耦合劑,不能乾量。
- 量測:探頭垂直壓緊,數字穩定才記錄。
抓錯重點
隔著厚鏽量、沒有耦合劑、探頭斜放、數字一直跳卻先抄下來,都要請他重做。
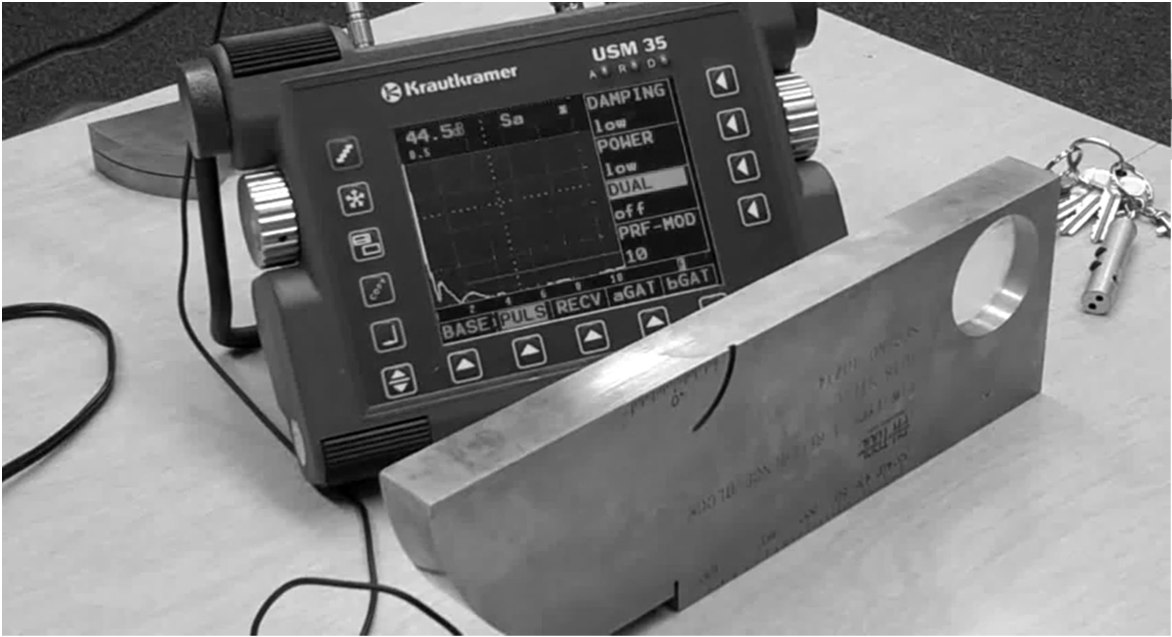 講義器材實照・PDF p3・非協和現場
超音波檢測儀外觀:認識螢幕、探頭接線與旋鈕位置。測厚與材質衰減常用外觀相近的儀器,光看外觀無法確定本機用途或型號。
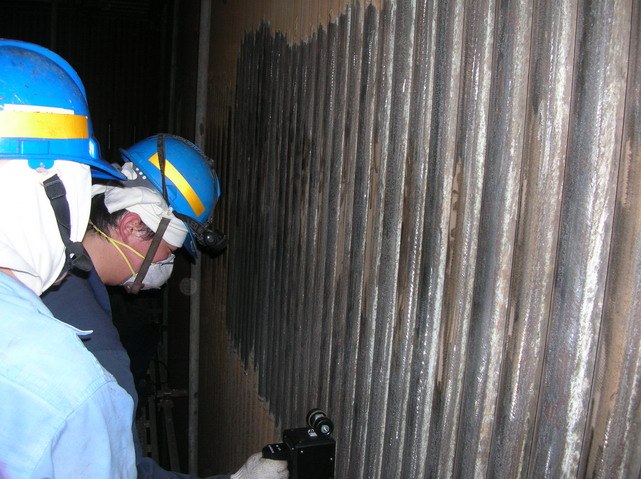 協三機歷史現場照片・DSCN5862
近距離查看水牆的實景;照片看不清楚儀器種類,不能標為已完成 UT 測厚,僅供理解「靠近查看」的現場樣貌。
完整 5W1H:誰/什麼/哪裡/何時/為何/怎麼核對
誰來做
合格檢測人員操作儀器測厚;檢驗員在旁核對測點與紀錄,不自行量測。
做什麼
在已定位的管號受檢面,依核定程序量測管壁剩餘厚度。
在哪裡看
已標記的機組、高程、牆面、管號受檢面;確認表面已依程序清理。
什麼時候看
開工前、收工前校正時到場見證;出現低值、要求複測時在場核對。
為什麼要做
找出管壁變薄;測厚結果不能代表裂紋或材質狀況都沒問題。
我怎麼核對
看位置標記→看表面依程序處理→見證校正紀錄→看耦合劑與探頭垂直壓緊→保留初測與複測的穩定讀值。還要哪份紀錄:校正紀錄、初測/複測數值與位置照片。看不清或對不上找誰:當場請檢測員確認,仍有疑慮通知主辦人。
白話原理:像手電筒照進霧裡。管內組織變壞,聲音會被散掉,回來的能量變弱,所以材質衰減值越低越差。
原理示意(教學流程,非實測影像)
① 同規格新管比對(基準)
→
② 現場管面量測
→
③ 本案衰減指標(不是 mm 厚度)
材質衰減值一定要先用同鋼號、同厚度的新管建立基準,才能比較現場量到的數字;它是一個相對指標,不能直接讀成毫米厚度。
- 拋光:表面要亮到接近鏡面。
- 拿對標準管:必須與現在這面牆同鋼號、同厚度。
- 現場校正:先用標準管定好基準。
- 設定如需變更要重新校正:Gain(增益)與 Range(測距)若有正當理由需要調整,檢測人員應依程序重新校正、留下紀錄,並複測受影響的測點。
⛔ 最重要的抓錯
看到檢測員在數字低時改 Gain 或 Range,先確認有沒有重新校正、留紀錄、複測受影響測點。沒有校正紀錄、沒有複測就直接改用新設定往下量,要立刻請他停下並回報——不是每次調整都算作弊,但沒留紀錄的調整無法確認測到的是真實數值。
先看標籤:SA-210A1 與 SA-213T2 不能共用同一支標準管。
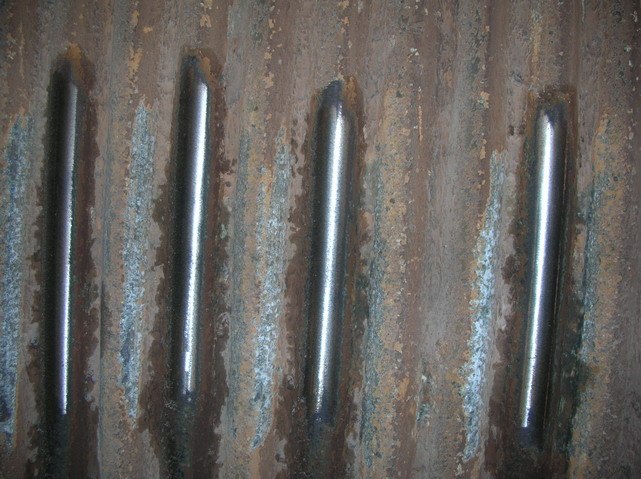 協三機歷史現場照片・DSCN5870
拋光到亮面只代表表面處理完成,不代表已完成材質衰減量測或已核對標準管。
完整 5W1H:誰/什麼/哪裡/何時/為何/怎麼核對
誰來做
合格檢測人員依本案方法量測材質衰減值;檢驗員核對標準試樣與紀錄。
做什麼
用與受檢管同鋼號、同厚度的標準管現場校正基準,再量測材質衰減值。
在哪裡看
對應鋼號與厚度的受檢管面;建立現場基準與設定變更時特別注意。
什麼時候看
現場校正建立基準後開始量測;每次設定變更後都要核對是否重新校正。
為什麼要做
追蹤管材隨時間劣化的趨勢;本教材此指標越低越差,不是 mm 厚度,也不能單獨拿來斷定特定劣化機制。
我怎麼核對
核對標籤與同規格標準管→看基準紀錄→看拋光與探頭接觸→記錄讀值與設定。還要哪份紀錄:標準管規格、基準波高紀錄、設定變更的校正與複測紀錄。看不清或對不上找誰:當場請檢測員說明設定變更原因與紀錄,仍有疑慮通知主辦人。
UT 子節:氧化層
量管內氧化層厚度,不是量金屬管壁
先分清楚:這是超音波 UT 的一個用途,檢查過熱器、再熱器爐管內的氧化層厚度。它不是金屬管壁厚度,也不是材質衰減(attenuation)讀值;更不是用 mg/cm² 表示的鍋垢化學分析。
範圍先對清楚
契約【貳】八(三)列 3 項、契約預計共 153 點:一次過熱器出口 80 點、再熱器出口 60 點、二次過熱器進口 13 點。這 153 點不併入 UT 測厚,也不另算第七種 NDT。
現場怎麼核對
- 先對測點:依機關檢驗員指定的爐管磨點位置,核對爐管編號與測量點位置;點位對不上就先停下確認。
- 先做校準:使用解析度較高的超音波測厚儀,量測前以適當規塊校準,經機關認可後才施工。
- 讀值要穩定:初測與複測都要能對回同一點。讀值不穩定或位置不清楚時,依核定程序重做/複核並留下紀錄;不要自行補寫頻率、儀器設定或門檻。
- 報告要對得回去:至少記下爐管編號、測量點位置、標準管厚、量測結果及測量點示意圖。
不要拿別的數字代替:氧化層厚度讀值不能用金屬壁厚、材質衰減值或鍋垢 mg/cm² 報告代替;三種資料要分開記錄、分開判讀。
- 量測與校準來源:
7.特訂條款(115,116管排-#3-4機)v4.doc,【壹】十(三)1、3,轉換 p6–7。
- 報告欄位來源:同一原檔,【壹】七(五)1,轉換 p4–5。
- 指定點與數量來源:同一原檔,【貳】八(三),轉換 p15;一次過熱器出口 80、再熱器出口 60、二次過熱器進口 13,共 153 點。
白話原理:紅墨水鑽進看不見的小縫;擦掉表面多餘紅色後,白色顯像劑再把縫裡的紅色吸出來。本頁只講可見光、溶劑去除型液滲,其他 PT 方式(如螢光、水洗型)另有規定,不能套用這裡的做法。
原理示意(教學流程,非實測影像)
① 裂口滲入紅色滲透劑
→
② 擦掉表面多餘滲透劑
→
③ 薄顯像劑吸出細縫痕跡
這是教學流程圖,不是實際判讀畫面;每個階段的時間依本次核定程序計時,不是固定數字。
- 清乾淨:先去油、去鏽,表面乾燥。
- 噴紅色滲透劑並依程序計時:滲透開始與結束時間依本次核定程序與藥劑系統決定,不是統一固定10分鐘;規定不明時先問檢測員與主辦,不能自己套用別組數字。
- 清除多餘滲透劑:只能用不掉毛抹布沾少量清除劑輕擦,不能直接對著管子沖洗——直接沖會把縫裡的紅藥水一起洗掉,缺陷指示就不見了。
- 薄噴白色顯像劑並依程序判讀:顯像層要薄,噴太厚會蓋住痕跡;顯像開始到判讀的時間同樣依本次程序計時,光線要足夠才判讀。
⛔ 當場制止
拿清除劑直接對管子噴或沖洗,會把裂縫裡的紅藥水一起洗掉,指示就「被洗不見」。這個清除限制專指本例可見光、溶劑去除型的清除步驟,不要套用到其他前清理作業。
講義列出的 5°C~52°C 是多種材料與間斷種類的參考表條件(依講義列表),不是所有情況通用的驗收線;本次實際規定以核定程序與藥劑說明為準,規定不明時先問清楚,不要自己認定一組時間或溫度。
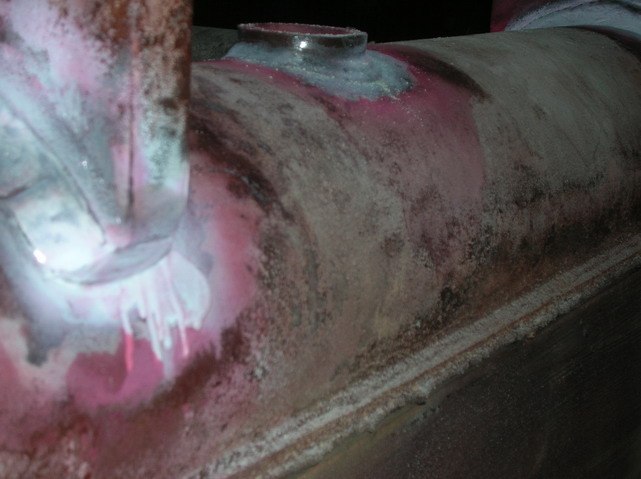 協三機歷史現場照片・DSCN4142
看得到紅白處理痕跡,看不到判讀結果;有沒有缺陷、合不合格要看檢測報告與合格人員判讀。
完整 5W1H:誰/什麼/哪裡/何時/為何/怎麼核對
誰來做
合格檢測人員以本例限定的可見光、溶劑去除型流程操作;檢驗員核對工序與時序。
做什麼
前清理、噴紅色滲透劑、清除多餘滲透劑、噴白色顯像劑、判讀,五個階段依序完成。
什麼時候看
各階段分別依本次核定程序與藥劑系統計時;記下滲透開始/結束、顯像開始/判讀的時間。
為什麼要做
肉眼不易看清的表面開口可能留下紅色指示;沒有紅線不等於內部合格。
我怎麼核對
先確認是不是可見光、溶劑去除型→核對本次程序與藥劑説明的時間規定→看清除步驟是否只用抹布沾溶劑輕擦→看顯像劑噴得薄不薄→核對判讀時的光線與時間是否依程序。還要哪份紀錄:各階段時刻紀錄、判讀結果與判讀人員。看不清或對不上找誰:規定不明時請檢測員與主辦確認,不要套用其他組數字或其他 PT 方法的規定。
白話原理:管子被磁化後,裂縫會漏磁,黑色磁粉就在裂縫上排成一條線。
本頁僅適用磁軛連續法、可磁化材質。提升力、照度、時序等實際門檻依本次適用核定程序為準;下列數值為常見參考做法,不是跨方法或跨程序的通用門檻。
- 清潔:兩腳接觸處與檢查面要乾淨。
- 貼緊、通電:磁軛兩腳要貼住管面。
- 通電中撒粉:手指仍按著開關時就要撒。
- 轉 90 度再做:同一點一定要換方向做第二次。
抓錯重點
放開開關才撒粉,或同一點只做一個方向,都可能漏掉裂紋。
參考做法:交流磁軛通電時應能吸起約 4.5 公斤(10 磅)鋼塊;現場宜備磁場指示標準塊確認方向。實際規定以本案核定程序為準。
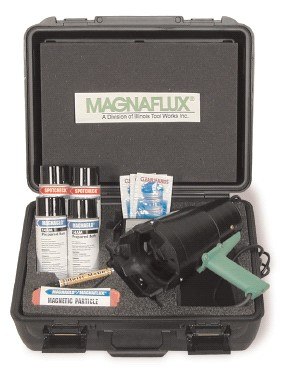 講義器材實照・PDF p25・非協和現場
磁軛外觀:認識兩腳接觸點與通電開關位置。
完整 5W1H:誰/什麼/哪裡/何時/為何/怎麼核對
誰來做
合格檢測人員確認材質可磁化後執行磁化與觀察;檢驗員核對通電與方向。
做什麼
本例限定磁軛連續法:表面清潔→磁軛兩腳貼緊、通電→通電中撒磁粉→同一點轉 90 度做第二方向。
在哪裡看
核定範圍內的管面或銲口,磁軛兩腳確實貼緊處。
什麼時候看
通電撒粉的當下,以及轉向複測時在場核對。
為什麼要做
捕捉可磁化材料的表面/近表面不連續指示;不是所有材料都能套用磁粉檢測。
我怎麼核對
看材質是否可磁化→看兩腳貼緊接觸→確認通電中才撒粉→確認同一點有轉 90 度做第二次→提升力、照明等依本案核定程序核對。還要哪份紀錄:磁化方向、指示位置與判讀結果。看不清或對不上找誰:當場請檢測員確認,仍有疑慮通知主辦人。
白話原理:像醫生先「望診」。看變色、鼓包、裂紋、磨薄、厚油灰與銲道不對勁。
下列照度、距離、角度是常見參考做法;實際門檻依本次適用核定程序為準,不是跨方法通用的及格線。
- 清:飛灰、鏽層與油灰先清除。
- 亮:白光至少約 1000 lux(依程序參考值)。
- 近:眼睛距離管面不超過 60 公分(依程序參考值)。
- 斜角也看:視線與管面角度至少 30 度;死角用鏡子看背火側。
抓錯重點
站在遠處用快沒電的手電筒照兩下,不算目視檢測;「看起來很亮」或拿灰卡比一比,不能取代依程序核對照度。
密排管間可達性與照明不足時,目視覆蓋容易有死角;看到這種情況要主動問「這個角度有沒有被看到」。
完整 5W1H:誰/什麼/哪裡/何時/為何/怎麼核對
誰來做
合格檢測人員依規定觀察表面;檢驗員核對覆蓋範圍與紀錄。
做什麼
清潔後以眼睛、手電筒、放大鏡、反射鏡直接查看受檢面、銲道與可見死角。
在哪裡看
可接近的受檢面、銲口,以及需要反射鏡輔助的死角。
什麼時候看
表面清理完成後、指定工序階段進行,並保留全景與近照。
為什麼要做
找出可見的變形、破口、裂紋、表面不對勁;VT 不能排除內部問題。
我怎麼核對
看清潔是否完成→核對本次適用程序的照度與距離要求→看檢測員是否確實靠近、有沒有用反射鏡看死角→保留照片紀錄。還要哪份紀錄:覆蓋範圍、發現異常的位置照片。看不清或對不上找誰:當場請檢測員確認,仍有疑慮通知主辦人。
白話原理:射線穿過銲道,在底片留下黑白影像;內部氣孔、夾渣或未熔合,會讓黑白深淺不一樣。
⛔ 安全永遠排第一
照射時絕對不要進入管制區。照射結束後,也要等負責的 RT 人員確認射源安全、解除管制,才能靠近。看不見射線,不代表沒有危險。
- 人員與程序:確認由合格 RT 人員執行,輻射安全管制已完成。
- 像質計(IQI):材質要與受檢物相同或有相當吸收係數,通常放在射源側。
- 鉛字標記:工程名、銲道編號、日期、厚度要清楚;不能壓在判讀區。
- 底片套:貼緊受檢銲道,位置與照相配置一致。
拿到底片先看四件事
- 編號、日期與銲道位置能不能對回現場。
- 像質計規定的細線或孔洞看不看得清楚。
- 底片有沒有摺痕、指印、水痕、污點或刮線遮住銲道。
- 黑度是否由黑度計確認合格。講義所列 CNS 單片參考範圍為 1.5~4.0;本案仍以核定程序與契約標準為準。
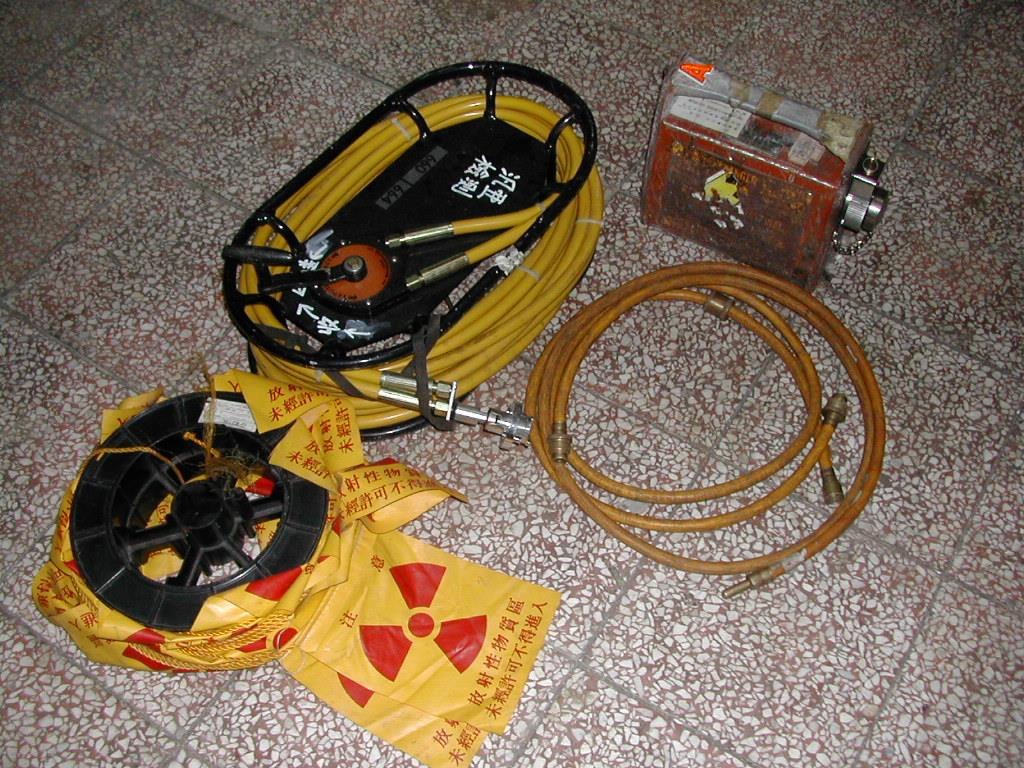 講義器材實照・PDF p48・非協和現場
射源容器與警戒標示外觀:認識管制界線的樣子,不代表可自行操作或判斷安全距離。
完整 5W1H:誰/什麼/哪裡/何時/為何/怎麼核對
誰來做
合格 RT 人員及負責管制的人員執行;檢驗員在許可進入的範圍內核對紀錄,不進入管制區、不操作射源。
做什麼
依程序布置底片套、像質計(IQI)與鉛字標記,對指定銲口照射,再沖洗判讀。
在哪裡看
指定銲口與其對應報告;只在管制區邊界外核對,不猜測安全距離。
什麼時候看
布置前,以及負責人確認解除管制後才能靠近;照射中絕不進入。
為什麼要做
看指定範圍的內部影像;單張外觀或片面照片不足以確認合格。
我怎麼核對
核對銲口編號能不能對回現場與報告→核對人員資格與管制紀錄是否完成→由合格人員確認像質計影像品質與底片有無摺痕/指印/水痕/刮線→黑度由黑度計依核定程序與契約標準確認。還要哪份紀錄:管制解除紀錄、底片編號對照表、黑度計讀值。看不清或對不上找誰:管制未解除或有疑慮,絕不自行進入或猜測安全距離,找負責 RT 人員與主辦確認。
小情境:這樣算做對嗎?
材質衰減量到 0.9,檢測員說「重按一次變 1.6,用 1.6 那個」,這樣可以嗎?
看答案與原因
不行。先確認校正、表面與探頭接觸沒有問題,把兩次讀值都記下來,回報原點複測的結果,由主辦與合格判讀人員判斷,不能只挑對自己有利的一次。
這是理解情境練習,答對不代表你已具備 NDT 合格資格,也不會自動勾選檢查表。
PT 顯像後看到淡淡的紅色痕跡,檢測員說「反正時間到了,先判合格」,可以嗎?
看答案與原因
不行。要先核對本次核定程序規定的判讀時機與光線條件,痕跡出現要由合格判讀人員依程序判斷,時間到不等於自動合格,也不能省略光線核對。
這是理解情境練習,答對不代表你已具備 NDT 合格資格,也不會自動勾選檢查表。